Como imprimir TPU sem entupir — o filamento flexível pede extrusora direta, pouca pressa, quase nenhuma retração e rolo seco, e só uma versão dele passa pelo AMS
Como imprimir TPU sem entupir: extrusora direta, devagar, retração curta e rolo seco. Parâmetros da Prusa e da Bambu, dureza Shore e o que passa no AMS.
Para imprimir TPU sem entupir, use uma impressora com extrusora direta, imprima devagar, encurte ou desligue a retração e só ponha o rolo na máquina depois de seco. Essas regras aparecem, com variações, nas fichas de flexível da Prusa, da Bambu Lab e da 3D Fila, e o bico entupido, que a Prusa põe no topo da lista de problemas do material, é o que acontece quando uma delas é quebrada.
O TPU é a borracha da impressão 3D, o material de capa de celular, pé de móvel, vedação e pneu de robô, e é difícil justamente porque é mole: dobra no caminho até o bico, gruda demais na mesa e puxa água do ar. A Bambu chama os TPUs dela de “altamente higroscópicos” e manda secar o rolo antes de imprimir. No clima brasileiro, filamento úmido é o ponto de partida, não a exceção.
Os números mudam bastante de uma fonte para outra. A Prusa trabalha com 20 mm/s e retração mínima; a Bambu vende uma fórmula que, segundo ela, imprime a até 147 mm/s com retração curta. As duas estão certas para o filamento que descrevem, e é por isso que a tabela abaixo diz de onde veio cada valor.
Este guia junta o que cada fabricante publica, explica a escala de dureza Shore e diz o que pode e o que não pode passar pelo AMS. Para ver o TPU ao lado do PLA, do PETG e do nylon, consulte o nosso guia de filamentos.
Dureza Shore do TPU: o que significam 95A, 85A e 68D
O número e a letra no rótulo do rolo são a dureza Shore, medida com um durômetro. A letra indica a escala. Segundo a Smooth-On, fabricante de borrachas cujo gráfico a Prusa reproduz na base de conhecimento, a escala A mede borrachas que vão de muito macias a duras e quase sem flexibilidade, e a escala D mede borrachas duras, plásticos semirrígidos e plásticos duros. Dentro de cada escala, número maior quer dizer material mais duro.
No gráfico, a banda de rodagem de pneu fica por volta de 70A, o salto de sapato por volta de 80A, a roda de carrinho de supermercado perto de 95A e o capacete de obra por volta de 80D. A regra prática vem da Prusa: “quanto mais macio o filamento, mais difícil é imprimir”.
| Dureza | Onde fica no gráfico da Smooth-On | Exemplo de rolo | O que muda na impressão |
|---|---|---|---|
| 85A | entre o salto de sapato e a roda de carrinho | Bambu TPU 85A | o mais exigente desta lista: a Bambu não recomenda bico de 0,2 mm e diz que o bico de alta vazão de 0,4 mm não é compatível |
| 90A | um pouco abaixo da roda de carrinho | Bambu TPU 90A, Polymaker PolyFlex TPU90 | intermediário; a Bambu tem guia próprio dele para a série A |
| 95A | perto da roda de carrinho | Bambu TPU 95A HF, 3D Fila TPU Flex | a dureza mais anunciada nas lojas que consultamos e a mais fácil de imprimir |
| 68D | já na escala D, entre a roda de carrinho e o capacete de obra | Bambu TPU for AMS | rígido o bastante para passar pelo AMS, e ainda flexível |
O 68D da Bambu é o caso que mais confunde. Ele continua sendo TPU, mas a fabricante o descreve pela “tenacidade” e o recomenda para capa de proteção, capa de celular e batente de porta.
Parâmetros para imprimir TPU, por fonte
| Fonte | Bico | Mesa | Velocidade | Retração | Ventoinha |
|---|---|---|---|---|---|
| Prusa, ficha de flexíveis (vale para a categoria) | 230–245 °C, mais 5 °C sobre o perfil | 60–75 °C | 20 mm/s típico; máximo de 30–40 mm/s | baixa, ou desligada | desligada |
| Bambu, ficha técnica do TPU 95A HF | 220–240 °C | 30–35 °C, com cola | abaixo de 200 mm/s | 0,8–1,4 mm, a 20–40 mm/s | ligada |
| Bambu, ficha técnica do TPU for AMS (68D) | 220–240 °C | 30–35 °C, com cola | até 250 mm/s | 0,8–1,4 mm, a 20–40 mm/s | ligada |
| Bambu, guia do TPU 90A para a série A | 225 °C | 30–35 °C | manter o limite de vazão do perfil; não acelerar | não informa | não informa |
| 3D Fila, página do TPU Flex 95A | 220–250 °C | 40–60 °C | baixa em impressora bowden | não informa | não informa |
Duas divergências merecem atenção. A primeira é a ventoinha: a Prusa manda desligar, e a Bambu, nas fichas dela, manda ligar. A segunda é a velocidade, e aí a explicação é a fórmula. Os 147 mm/s que a Bambu anuncia são do TPU 95A HF, de alta vazão (12 mm³/s); na mesma comparação da loja, o TPU 95A comum dela tem vazão de 3,6 mm³/s e imprime a 44 mm/s. Um rolo genérico de 95A está muito mais perto dos 44 mm/s do que dos 147. Na dúvida, siga o perfil do fabricante do seu rolo.
Como imprimir TPU sem entupir: o passo a passo
Seque o TPU antes de imprimir
A Bambu exige secagem para todos os TPUs dela: 70 °C por 8 horas em estufa com circulação de ar. Ela avisa, na ficha técnica do 95A HF, que forno de cozinha e micro-ondas não servem, porque a temperatura não é uniforme, e pede que o rolo fique guardado e seja impresso abaixo de 20% de umidade relativa, em caixa fechada com dessecante. As fichas técnicas medem a absorção de água na saturação, a 25 °C e 55% de umidade: 1,08% no 95A HF e 1,20% no TPU for AMS.
O nosso guia de secagem trabalha com uma faixa mais conservadora para o TPU, de 50 a 60 °C por 4 a 8 horas, pensada para secadora doméstica. O que manda é a etiqueta do rolo. Dois detalhes da Bambu valem para qualquer marca. O primeiro: o carretel incha com o calor da secagem; segundo a fabricante, a largura externa pode passar de cerca de 65,4 mm para 69,4 mm, o que basta para raspar na parede de uma caixa secadora pequena. O segundo: a A1, que é aberta, não seca filamento na mesa; isso só funciona nas impressoras fechadas.
Limpe o bico e, se puder, use um hotend só para TPU
A Prusa manda começar com o bico desobstruído e, na dúvida, fazer uma puxada a frio (cold pull). A Bambu vai além: recomenda “fortemente” um hotend novo ou dedicado ao TPU e, se ele não for novo, duas ou três puxadas a frio com PLA ou PETG, nunca com filamento de fibra. O bico de 0,2 mm não é recomendado para nenhum TPU da Bambu.
Afrouxe o tracionador da extrusora
A engrenagem que empurra o filamento não pode esmagá-lo. A Prusa orienta afrouxar o tracionador para que as engrenagens empurrem o TPU “só de leve”; apertado demais, o filamento se enrola nelas. Na CORE One+ e na CORE One L, a Prusa pôs uma trava no sensor de filamento justamente para aliviar a pressão na hora de carregar material flexível.
Imprima devagar
Para a Prusa, quanto mais devagar, melhor: 20 mm/s é o típico e 40 mm/s é o teto, e acima disso o risco é entupir o bico ou enrolar o filamento nas engrenagens. No guia do TPU 90A para a série A, a Bambu pede o mesmo, com outras palavras: manter o limite de vazão do perfil e não aumentar a velocidade.
Encurte ou desligue a retração
Cada retração puxa o filamento mole para trás e o empurra de novo, e é nesse vaivém que ele dobra. A Prusa sugere começar com a retração desligada e subir aos poucos, observando o resultado. A Bambu usa 0,8 a 1,4 mm nas fichas dela. Se aparecerem fios, a Bambu lista três saídas: bico de diâmetro maior, ajuste fino da retração e mais secagem. As correções gerais estão no nosso guia de fios na impressão 3D.
Mesa morna e separador na placa lisa
O TPU gruda forte, a ponto de danificar a placa. A Prusa manda usar cola em bastão ou fita Kapton como camada de separação nas placas lisa e acetinada; na placa texturizada, não precisa de nada. A Bambu inverte a regra da cola: na PEI texturizada, cola deixa a peça presa demais e não deve ser usada; nas outras placas, é obrigatória. A Cool Plate SuperTack não serve para TPU.
Em impressora fechada, a Bambu recomenda abrir a porta ou tirar a tampa de vidro sempre que a mesa passar de 45 °C. O TPU amolece abaixo de 60 °C, e uma câmara quente demais o deforma dentro da própria extrusora.
Evite peça alta e fina e dê folga ao suporte
O guia da Bambu desaconselha modelo alto e fino em TPU, porque a peça balança quando cresce e a impressão falha. A Prusa sugere aumentar a distância em Z do suporte para 0,3 mm e a separação em XY para pelo menos 100%, porque suporte colado demais não sai. A ficha do 95A HF indica balanço máximo de cerca de 55° e ponte de até 20 mm.
Por que a extrusora bowden sofre com TPU mole
Na impressora bowden, o motor que empurra o filamento fica preso à estrutura, e o filamento percorre um tubo comprido até o bico. Com filamento rígido, isso funciona como empurrar uma vareta. Com TPU, é como empurrar um barbante: ele se comprime e dobra dentro do tubo, o empurrão não chega ao bico e, na saída da engrenagem, o filamento escapa para o lado e se enrola. A 3D Fila descreve o mesmo mecanismo na página do TPU dela: a extrusora direta “não apresenta folga entre o tracionador e a entrada do hotend”, e por isso impede o filamento de dobrar. Para quem usa bowden, a fabricante recomenda imprimir em velocidade baixa.
O problema é o comprimento do caminho, não a marca da impressora. A Prusa avisa que a XL, que tem um caminho longo entre a entrada e o bico, pede atenção especial com flexível, e sugere imprimir uma peça de desvio para carregá-lo. E a Bambu explica que TPU macio “não passa suavemente” pelo canal do AMS, pelo mesmo motivo.
Nem toda ficha técnica usa o termo “direct drive”. O que cada fabricante diz de algumas impressoras vendidas no Brasil:
| Impressora | O que a fabricante diz da extrusora | TPU na ficha |
|---|---|---|
| Creality K1C | “dual-gear direct drive extruder” | TPU está na lista de filamentos suportados |
| Creality Ender-3 V3 KE | “direct drive extruder” | “TPU (95A)” |
| Anycubic Kobra 4 | “extrusão de curta distância” (short distance extrusion) | “TPU (95A)”, mas não pelo ACE 2 Pro |
| Bambu Lab A1 | a ficha técnica não usa o termo; o guia de TPU da série A manda inserir o filamento direto na entrada da extrusora, no cabeçote | TPU classificado como “ideal” |
| Creality Ender-3 V2 Neo | “full-metal Bowden extruder” | — |
Antes de comprar um rolo de TPU para uma máquina usada ou antiga, vale conferir onde fica o motor da extrusora: se ele está na estrutura e liga ao bico por um tubo, a máquina é bowden.
TPU no AMS: o que pode e o que não pode
A tabela de compatibilidade da Bambu marca o TPU como não compatível com o AMS e o AMS Lite, e dá o motivo: filamentos “macios demais”, como os TPUs 95A, 85A, 83A e 80A, não passam suavemente pelo canal e causam falha de carga, falha de descarga e entupimento. Isso vale para o TPU 95A HF da própria Bambu.
A exceção é o TPU for AMS, de 68D, que a fabricante vende como compatível com toda a linha AMS, inclusive o AMS Lite da A1 Combo. Ele é duro o bastante para o alimentador e permite peça multicolor com material flexível.
Com qualquer outro TPU, o caminho é tirar o AMS do circuito:
- Na A1 e na A1 Combo, o guia da Bambu manda soltar um dos tubos de PTFE do cabeçote, garantir que não há outro filamento na extrusora e inserir o TPU direto na entrada dela. O rolo deve ficar acima da entrada do cabeçote, num suporte ou numa caixa secadora com a abertura lateral aberta. A descarga é manual, com o bico aquecido.
- O AMS HT pode servir de caixa seca para o TPU, mas a Bambu diz que a função de alimentação não deve ser usada: o filamento sai pela saída dedicada ao TPU. E o AMS 2 Pro, segundo a fabricante, pode não secar o TPU por completo.
- Fora da Bambu, a lógica é a mesma. A Anycubic avisa que o TPU 95A não é compatível com o ACE 2 Pro, o alimentador multicor da Kobra 4.
Para que serve o TPU: capa de celular, pé de móvel, vedação, pneu de robô
A Prusa descreve o flexível como resistente ao desgaste, flexível mesmo no frio, resistente a vários solventes e com boa adesão entre camadas, e lista entre os usos arruelas espaçadoras, carimbos, pneus de carrinho de controle remoto, solados e correias. A Bambu acrescenta capa de proteção, capa de celular e batente de porta. Na prática:
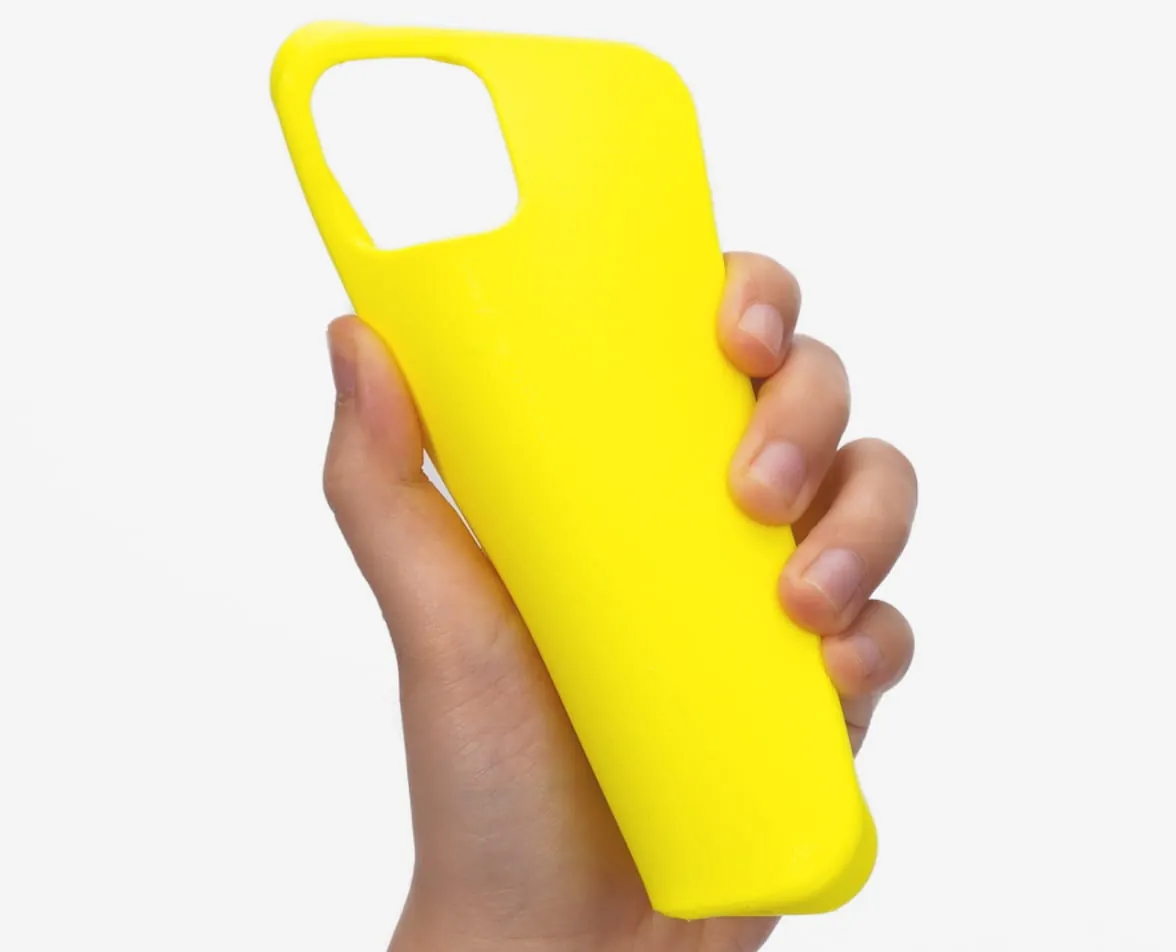
- Capa de celular e capa de fone: é o exemplo da foto acima, tirada da página do TPU 95A HF da Bambu.
- Pé de móvel, batente e protetor de quina: a peça amortece e não risca o piso nem a parede.
- Vedação e junta: a ficha técnica do 95A HF diz que ele resiste à maioria dos óleos e graxas, mas não resiste a ácidos nem a álcalis. Vedação que encosta em ácido ou em soda não é lugar para ele.
- Pneu de robô e de carrinho: a 3D Fila cita robótica, pneus e acessórios de drone entre as aplicações do TPU dela.
A elasticidade da peça depende tanto do fatiador quanto do rolo. A Bambu explica que, quanto mais paredes e mais preenchimento, menos elástica fica a peça, e a Prusa diz o mesmo: para peça mais resistente, mais preenchimento e mais perímetros; para preservar a flexibilidade, menos perímetros e menos camadas de topo e de fundo. E nenhum TPU da Bambu é próprio para contato com alimento.
Quanto custa o rolo de TPU no Brasil
Na loja da 3D Fila, o TPU Flex de 1 kg, vendido como Shore 95A, custava R$ 159,90 no PIX, com o preço cheio de R$ 179,90 riscado, ou R$ 172,69 no cartão, em até 4 vezes de R$ 43,17, na consulta de domingo, 11 de outubro de 2026. Havia estoque nas oito cores listadas. No mesmo dia, toda a linha Flex da 3D Lab, de 98A e de 65D, aparecia esgotada.
Para comparar: o rolo nacional de PLA custava de R$ 90 a R$ 98 na nossa tabela de preços de 10 de outubro. O TPU sai bem mais caro por quilo, o que é mais um motivo para não perder rolo com umidade.
Perguntas frequentes sobre TPU
Dá para imprimir TPU em impressora bowden?
Dá, com limites. A 3D Fila recomenda velocidade baixa em bowden para evitar a dobra do filamento, e a Prusa lembra que quanto mais macio o TPU, mais difícil a impressão. Numa bowden, comece pelo 95A, devagar e com o tracionador frouxo. Os mais macios são para extrusora direta.
TPU precisa de impressora fechada?
Não. A Bambu classifica o TPU entre os materiais que não empenam e que imprimem em máquina aberta ou fechada. Na fechada, o cuidado é o inverso do ABS: abrir a porta quando a mesa passar de 45 °C, para o filamento não amolecer dentro da extrusora.
Qual TPU posso colocar no AMS?
Só o TPU for AMS, de 68D. A tabela da Bambu marca o TPU como não compatível com o AMS e o AMS Lite e cita os de 95A, 85A, 83A e 80A como macios demais. Os outros vão direto do rolo para o cabeçote.
Por que meu TPU entope só depois de algumas camadas?
As causas que as fabricantes apontam são velocidade acima do que o material aguenta, retração longa, tracionador apertado e, em impressora fechada, câmara quente demais amolecendo o filamento antes do bico. Rolo úmido piora todas elas. Se o filamento estiver dobrado dentro da extrusora, a Bambu manda desmontá-la e tirar o pedaço preso.
Nota de apuração: temperaturas, velocidade, retração, adesão, suporte e a recomendação de afrouxar o tracionador vêm da ficha de materiais flexíveis da base de conhecimento da Prusa Research e do artigo sobre flexíveis do blog da empresa; os parâmetros, a secagem, a absorção de água, a compatibilidade com o AMS e os passos de carga na série A vêm da tabela de filamentos, do guia de secagem e do guia do TPU 90A para a série A da wiki da Bambu Lab, das páginas do TPU 95A HF e do TPU for AMS na loja americana da marca e das fichas técnicas desses dois produtos. A explicação da escala Shore é da Smooth-On, cujo gráfico a Prusa reproduz. O tipo de extrusora de cada impressora é o que dizem as páginas oficiais da Creality (K1C, Ender-3 V3 KE e Ender-3 V2 Neo), da Anycubic (Kobra 4) e da Bambu Lab (A1). Os preços e o estoque foram lidos nas lojas da 3D Fila e da 3D Lab em 11/10/2026, e a frequência das durezas, na busca por TPU da ARTBOX3D no mesmo dia; o PLA é da nossa tabela de 10/10/2026. Tudo foi lido por esta redação entre 10 e 11/10/2026. Não testamos nenhum dos filamentos citados: os valores são das fabricantes. A foto é de divulgação da Bambu Lab, da página do TPU 95A HF, e mostra uma capa de celular cujo modelo é creditado pela marca ao usuário FreshAndClean. Não há link comissionado nesta matéria.
Fontes
- https://help.prusa3d.com/article/flexible-materials_2057
- https://blog.prusa3d.com/how-to-print-with-flexible-filament_29672/
- https://wiki.bambulab.com/en/general/filament-guide-material-table
- https://wiki.bambulab.com/en/filament-acc/filament/tpu-85a-90a-printing-guide-for-a-series
- https://wiki.bambulab.com/en/filament-acc/filament/dry-filament
- https://us.store.bambulab.com/products/tpu-95a-hf
- https://us.store.bambulab.com/products/tpu-for-ams
- https://store.bblcdn.com/58df32731eab4c90a7dac9b12e13ba88.pdf
- https://store.bblcdn.com/s5/default/0a98353dce6d486ca848b21d2b19a207.pdf
- https://www.smooth-on.com/page/durometer-shore-hardness-scale/
- https://bambulab.com/en/a1/tech-specs
- https://www.creality.com/products/k1c-carbon-3d-printer
- https://www.creality.com/products/creality-ender-3-v3-ke
- https://www.creality.com/products/ender-3-v2-neo-3d-printer
- https://eu.anycubic.com/products/kobra-4-3d-printer
- https://3dfila.com.br/produto/filamento-tpu-flex/
Leia a seguir