Guia de filamentos para impressão 3D: PLA, PETG, ABS, ASA, TPU, nylon, PC e os compostos com fibra — qual usar, em que temperatura e o que dá errado com cada um
Guia de filamentos para impressão 3D: temperatura de bico e mesa, resistência, umidade e uso certo de PLA, PETG, ABS, ASA, TPU, nylon, PC e compostos com fibra.
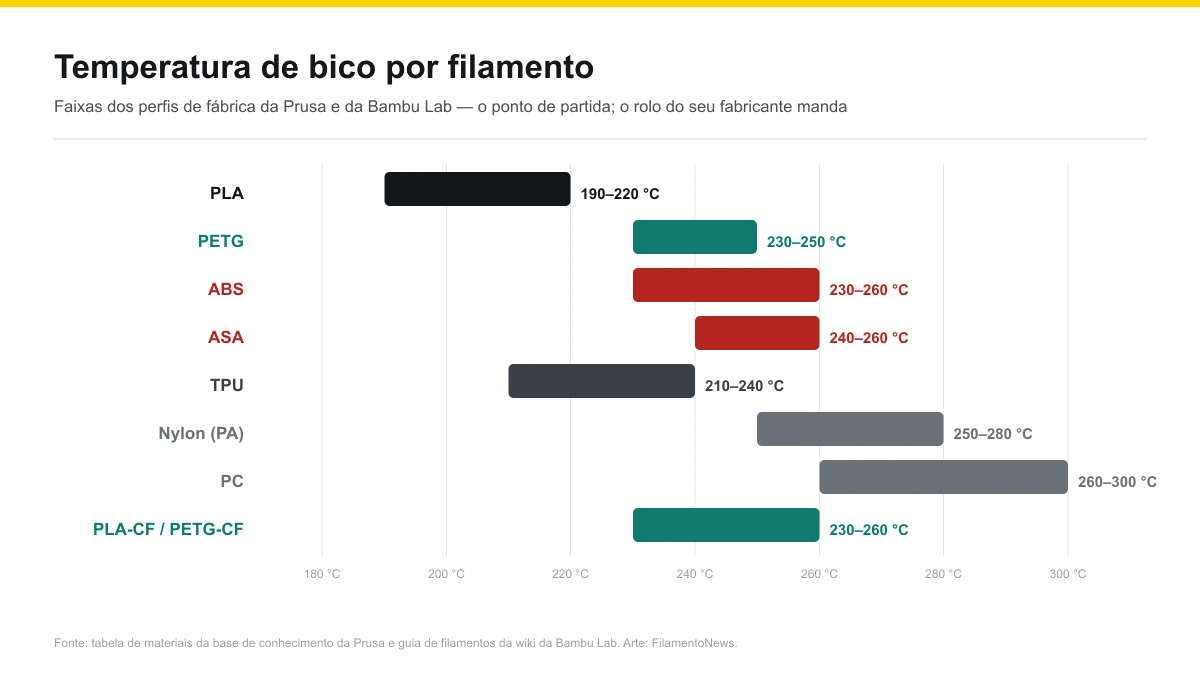
Filamento é a variável que mais decide o resultado de uma impressão 3D depois da primeira camada — e a maioria dos problemas atribuídos à impressora é, na verdade, material errado para a peça, temperatura errada para o material ou rolo úmido. Este guia cobre os oito tipos que respondem por quase tudo que se imprime no Brasil, na ordem em que você provavelmente vai encontrá-los: o que cada um é, para que serve, em que temperatura imprime, o que dá errado e como guardar. As faixas de temperatura são as dos perfis de fábrica da Prusa e da Bambu Lab; o rolo do seu fabricante tem a palavra final.
Antes da lista, três regras que valem para todos:
- A temperatura do rolo manda. Duas marcas de PLA podem pedir 15 °C de diferença. Comece pelo meio da faixa do fabricante e ajuste pela torre de temperatura.
- Umidade estraga tudo, em graus diferentes. PLA aguenta semanas fora da embalagem; nylon e TPU, dias. Estalo no bico, bolha, fio pendurado e superfície áspera são sintomas de rolo úmido, não de máquina.
- Máquina aberta imprime PLA, PETG e TPU. ABS, ASA, nylon e PC pedem câmara fechada — não por temperatura de bico, e sim porque a corrente de ar faz a peça empenar e rachar entre camadas.
PLA: o padrão, e o mais mal compreendido
O que é: ácido polilático, um polímero de origem vegetal (amido de milho, cana). O filamento mais vendido do mundo porque é o mais fácil de imprimir: quase não empena, não cheira, não exige câmara.
Temperaturas: bico 190–220 °C, mesa 55–60 °C.
Para que serve: protótipo, decoração, brinquedo, peça de encaixe que não vai ao sol nem aguenta carga contínua. Rígido, com bom acabamento e cores vivas.
O que dá errado: amolece a partir de ~55–60 °C — no painel do carro no verão brasileiro, deforma. É quebradiço sob impacto e envelhece: rolo antigo estala ao dobrar. PLA “envelhecido” e PLA úmido dão sintomas parecidos, e o guia sobre PLA quebradiço separa os dois.
Variantes: PLA+ ou Tough PLA (aditivado, mais resistente a impacto, mesma temperatura de amolecimento); Silk (brilho, camadas mais fracas); Matte (fosco, esconde linhas); Wood e Marble (carga de pó de madeira ou mineral — abrasivos leves, bico de 0,6 mm ajuda).
PETG: o intermediário que resolve a maioria das peças funcionais
O que é: tereftalato de polietileno modificado com glicol — o plástico de garrafa, adaptado para não cristalizar. O material de quem precisa de mais que PLA sem a dor de cabeça do ABS.
Temperaturas: bico 230–250 °C, mesa 70–85 °C.
Para que serve: peça funcional, suporte, caixa, gancho, peça que fica ao sol ou no calor: aguenta ~75–80 °C sem deformar, é flexível o suficiente para não estilhaçar e resiste a água e produtos de limpeza.
O que dá errado: stringing (teias entre partes) — retração e temperatura mais baixa resolvem; adesão excessiva em PEI liso, a ponto de arrancar a superfície — use PEI texturizado ou uma camada de cola bastão como separador; e umidade, que o PETG absorve mais que o PLA. Acabamento é mais brilhante e menos definido que o do PLA.
ABS e ASA: resistência a calor, com câmara fechada
O que são: ABS é o plástico de Lego e carcaça de eletrônico; ASA é o ABS reformulado para resistir a UV — a escolha para peça que fica ao ar livre.
Temperaturas: bico 230–260 °C (ABS) e 240–260 °C (ASA), mesa 95–110 °C, câmara fechada obrigatória.
Para que servem: peça que vai aguentar ~95–100 °C, ser lixada, colada com acetona ou pintada; peça externa (ASA) que não pode amarelar nem ficar quebradiça no sol.
O que dá errado: warping é a regra sem câmara — a peça contrai ao esfriar e os cantos levantam; rachadura entre camadas por corrente de ar; e cheiro: ABS libera estireno ao imprimir, e ventilação do ambiente não é opcional. ASA cheira menos, mas também exige.
TPU: o flexível
O que é: poliuretano termoplástico, borracha imprimível. Vendido por dureza Shore: 95A é o mais comum e o mais fácil; 85A e mais macios exigem extrusor direto e paciência.
Temperaturas: bico 210–240 °C, mesa 40–60 °C.
Para que serve: capa de celular, pé de móvel, vedação, correia, peça que dobra ou absorve impacto.
O que dá errado: extrusor bowden enrola o filamento na engrenagem — TPU macio é para extrusor direto; velocidade alta engasga — imprima devagar, sem retração ou com retração mínima; e umidade, que o TPU absorve rápido e transforma em bolhas e fios. Sempre seque antes de imprimir se o rolo passou dias aberto.
Nylon (PA): o mais resistente — e o mais úmido
O que é: poliamida, o material de engrenagem, dobradiça e peça que vai sofrer atrito e carga. Vem puro (PA6, PA12) ou com fibra (PA-CF, PA-GF).
Temperaturas: bico 250–280 °C, mesa 80–100 °C, câmara fechada. Exige bico e hotend que cheguem a 280 °C com folga — muita máquina de entrada não chega.
Para que serve: peça mecânica de verdade: engrenagem, rolamento deslizante, presilha que abre e fecha mil vezes.
O que dá errado: umidade, sempre. Nylon absorve água da atmosfera em horas; rolo que ficou uma noite fora da caixa imprime com bolhas, estalos e camadas fracas. Seque a 80 °C por 8–12 horas antes de imprimir e imprima direto da secadora. Adesão à mesa é difícil: cola bastão ou PVA sobre a chapa.
PC (policarbonato): o topo da resistência térmica
O que é: o plástico de lente de farol e viseira. O mais resistente a calor e impacto entre os filamentos de consumo — e o mais exigente.
Temperaturas: bico 260–300 °C, mesa 100–110 °C, câmara fechada e quente.
Para que serve: peça que vai aguentar mais de 100 °C, alojamento de eletrônica quente, peça transparente com resistência.
O que dá errado: tudo que dá errado no ABS, com mais força — warping violento, delaminação e umidade. Os “PC” mais fáceis do mercado são blends (PC+ABS, PC+PBT) feitos para imprimir em máquina de consumo; PC puro é para máquina com câmara ativa.
Compostos com fibra: PLA-CF, PETG-CF, PA-CF
O que são: o material-base com fibra curta de carbono (CF) ou vidro (GF) misturada. A fibra deixa a peça mais rígida, mais fosca e mais estável dimensionalmente — não necessariamente mais “forte” a impacto.
Temperaturas: as do material-base, tipicamente 230–260 °C para PLA-CF e PETG-CF, 260–290 °C para PA-CF.
Para que servem: peça que não pode flexionar (suporte de câmera, braço, drone), acabamento fosco de “peça técnica”.
O que dá errado: a fibra come bico de latão em poucos rolos — use bico de aço endurecido ou com inserto de rubi/carbeto, de 0,4 mm para cima (0,6 entope menos); e o pó de fibra exige ventilação. A promessa de “carbono” é rigidez, não resistência a impacto — PETG puro aguenta pancada melhor que PLA-CF.
Tabela-resumo: qual filamento usar
| Material | Bico | Mesa | Câmara | Resiste a calor até (aprox.) | Umidade | Melhor para |
|---|---|---|---|---|---|---|
| PLA | 190–220 °C | 55–60 °C | não | ~55 °C | baixa | protótipo, decoração, brinquedo |
| PETG | 230–250 °C | 70–85 °C | não | ~75 °C | média | peça funcional do dia a dia |
| ABS | 230–260 °C | 95–110 °C | sim | ~95 °C | média | peça mecânica, lixar/pintar |
| ASA | 240–260 °C | 95–110 °C | sim | ~95 °C | média | peça externa, sol e chuva |
| TPU | 210–240 °C | 40–60 °C | não | ~60 °C | alta | flexível, vedação, capa |
| Nylon | 250–280 °C | 80–100 °C | sim | ~100 °C | muito alta | engrenagem, atrito, carga |
| PC | 260–300 °C | 100–110 °C | sim | >100 °C | alta | calor extremo, transparência |
| CF/GF | base +10 °C | base | idem base | idem base | idem base | rigidez, estabilidade dimensional |
Como guardar filamento no clima brasileiro
O Brasil é úmido quase inteiro, e o filamento não sabe a estação. A regra prática: PLA e PETG voltam ao pote com sílica depois de imprimir; TPU, nylon e PC só saem da caixa seca para a impressora — e, se ficaram fora, secam antes (PLA 45–50 °C; PETG 60–65 °C; TPU 50–60 °C; nylon e PC 80–90 °C, por 4 a 12 horas conforme o material). O guia sobre filamento úmido explica os sintomas e o método com forno, secadora ou desumidificador.
Perguntas frequentes sobre filamentos
Posso imprimir ABS numa impressora aberta?
Peças pequenas, com brim, num cômodo sem corrente de ar, às vezes. Peças médias e grandes, não: o warping e a rachadura entre camadas são consequência da física do material, não de ajuste. Para máquina aberta, PETG resolve 90% dos casos em que alguém pensa em ABS.
PLA+ é melhor que PLA?
É mais resistente a impacto e um pouco menos quebradiço, na maioria das marcas. Não aguenta mais calor: a temperatura de amolecimento é a mesma. Se o problema é peça no calor, a resposta é PETG, não PLA+.
Filamento de marca nacional é pior que importado?
Não como regra. O que varia mais entre marcas é a tolerância de diâmetro e a consistência de cor entre lotes — e isso se testa com um paquímetro e um rolo, não com o país de origem. O que muda de verdade é a ficha técnica: fabricante que publica temperaturas, dureza e materiais de base merece mais confiança que o que vende “PLA premium” sem número.
Qual filamento para peça que fica no carro?
PETG no mínimo; ASA se pega sol direto. PLA deforma no painel em qualquer verão brasileiro.
Nota de apuração: as faixas de temperatura de bico e mesa, a necessidade de câmara e as temperaturas de secagem são as dos perfis e tabelas de materiais publicados pela Prusa Research (base de conhecimento) e pela Bambu Lab (wiki), lidos por esta redação; as temperaturas de amolecimento são aproximações a partir das mesmas fontes e variam por marca. As orientações de uso, os sintomas e as comparações são experiência de bancada desta redação, não medição de laboratório. O gráfico é arte própria com esses dados. Não há link comissionado nesta matéria.
Fontes
Leia a seguir