Como calibrar fluxo e pressure advance na impressão 3D — um corrige quanto plástico sai, o outro quando ele sai, e os dois se refazem a cada filamento novo
Como calibrar fluxo e pressure advance no OrcaSlicer, no Bambu Studio, na Prusa e no Klipper: o que cada ajuste corrige, quando refazer e como ler o teste.
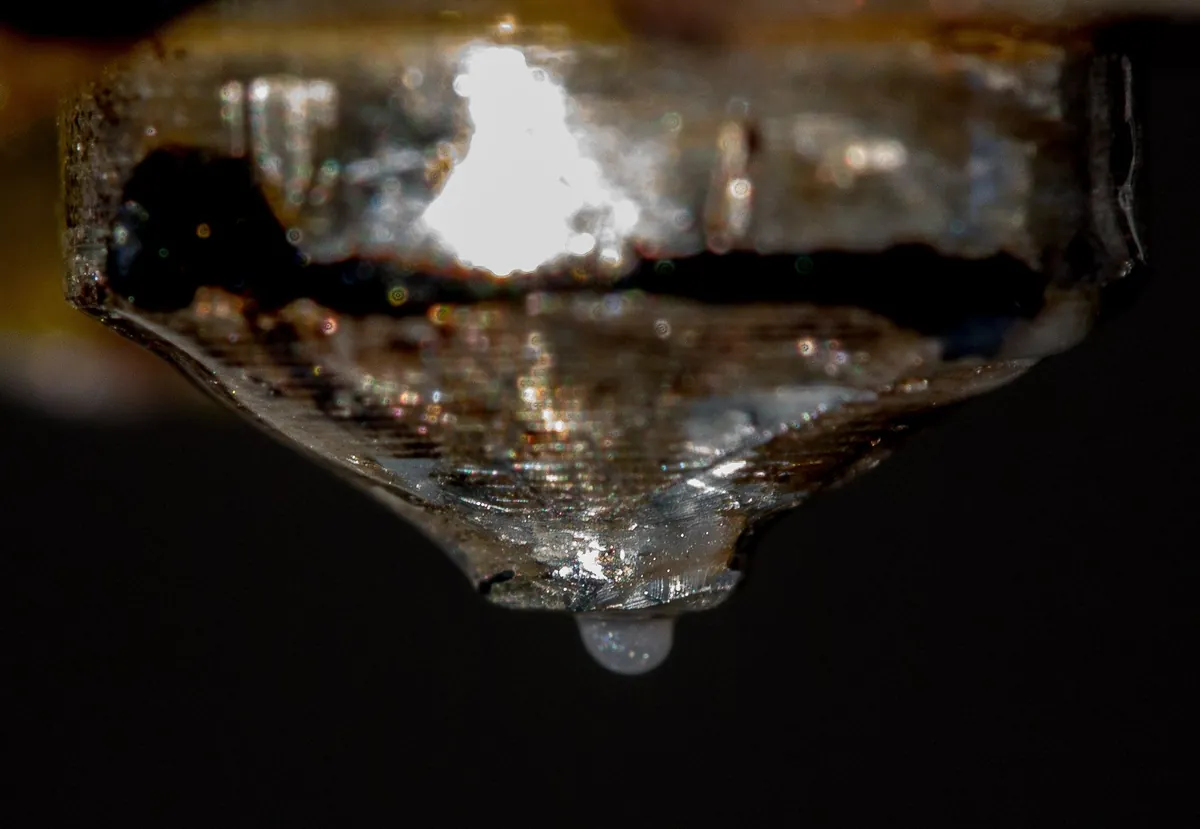
Calibrar fluxo e pressure advance é acertar duas coisas diferentes: o fluxo (flow ratio) define quanto plástico sai do bico, e o pressure advance define quando ele sai, compensando o atraso da pressão dentro do bico toda vez que o cabeçote acelera ou freia. Fluxo errado aparece no meio das superfícies, em vão entre linhas ou em excesso de material; pressure advance errado aparece nos cantos e no começo e no fim de cada linha. Os dois mudam com a marca, o material e até a cor do rolo, e por isso se refazem a cada filamento novo — não uma vez por impressora.
O nome muda conforme o firmware. No Klipper e nas máquinas Prusa atuais, é pressure advance; no Marlin e nas Prusa MK3, linear advance; na Bambu Lab, calibração de dinâmica de fluxo, com o resultado chamado de fator K. A documentação do OrcaSlicer trata pressure advance e linear advance como o mesmo recurso, e a wiki da Bambu descreve a dinâmica de fluxo com a mesma função: compensar o atraso da pressão de extrusão.
O que cada calibração corrige
| Sintoma na peça | O que está errado | Calibração | Onde fica |
|---|---|---|---|
| Vãos entre as linhas do topo, paredes fracas | fluxo baixo | fluxo (flow ratio) | perfil do filamento |
| Topo áspero, rebarba perto das paredes, medida maior que o modelo | fluxo alto | fluxo (flow ratio) | perfil do filamento |
| Canto estufado, sobra no fim da linha e falha no começo dela | pressure advance baixo | pressure advance / fator K | perfil do filamento ou firmware |
| Canto arredondado, falta de material antes do canto e no fim da linha | pressure advance alto | pressure advance / fator K | perfil do filamento ou firmware |
| Falta de material em toda a peça, que piora com a velocidade | vazão acima do que o bico dá | vazão volumétrica máxima | perfil do filamento |
A leitura dos cantos é a da documentação do Klipper: abaixo do valor ideal, o canto estufa; acima, fica arredondado e falta material na chegada. A do fluxo é a da Prusa: excesso deixa marca e acúmulo nas camadas de cima, falta deixa vãos entre as linhas. Quando o defeito está espalhado e piora com a velocidade, o problema é anterior às duas calibrações — está explicado no nosso guia de subextrusão.
Antes de calibrar: a ordem que a documentação recomenda
O guia de calibração do OrcaSlicer manda seguir uma ordem para cada filamento novo, porque cada teste depende do anterior: temperatura, vazão volumétrica máxima, pressure advance, fluxo e retração. O pressure advance vem antes do fluxo, segundo a wiki, porque é o valor que mais costuma estar errado — ou nunca foi calibrado —, enquanto o fluxo da maioria dos perfis já vem perto do certo. E um pressure advance acertado deixa os cantos e as pontas das linhas limpos, o que facilita ler o teste de fluxo. Se o fluxo mudar muito, a wiki sugere repetir um teste rápido de pressure advance.
Três condições valem para qualquer fatiador:
- Filamento seco. A Bambu Lab lista o rolo úmido como a primeira causa de calibração não confiável: o resultado obtido com ele não serve para o mesmo filamento seco. No clima brasileiro, é o caso mais comum — o guia de filamento úmido mostra como secar antes.
- Bico em bom estado. Bico gasto ou parcialmente entupido distorce o resultado, e a Bambu manda refazer a calibração depois de trocar o bico, por causa da tolerância de fabricação de cada peça.
- Primeira camada boa. Os testes de linha dependem da qualidade da primeira camada, avisa a wiki do Orca, que sugere ligar o nivelamento por malha antes.
Como calibrar no OrcaSlicer
Tudo fica no menu Calibration, na barra superior. A wiki do projeto avisa duas coisas antes de começar: em impressora com Marlin, o linear advance precisa estar ligado no firmware (comando M900), e nem todas vêm assim de fábrica; em máquina Bambu Lab, não marque a opção “Flow calibration” da impressora ao enviar o teste, ou ela sobrescreve o que você está medindo.
Pressure advance no OrcaSlicer
O Orca oferece três testes, cada um em versão para extrusora direta e para bowden — escolha a do seu tipo:
- Torre (Tower): o valor sobe um passo por milímetro de altura. Você marca a altura em que cantos e emenda ficaram melhores e faz a conta da wiki: valor inicial + passo × altura. Com início 0, passo 0,002 e melhor resultado a 8 mm, o valor é 0,016. É o mais demorado, mas não depende da primeira camada.
- Padrão (Pattern): imprime um padrão de cantos com valores diferentes, adaptado do gerador de Andrew Ellis e do padrão do Marlin. É lido pelo canto mais vivo, sem estufar e sem falha.
- Linha (Line): o mais rápido, mas depende de uma primeira camada perfeita. Vale a linha mais uniforme.
O valor vai para as configurações do filamento, não da impressora. Para máquina rápida, a wiki indica o pressure advance adaptativo, que usa valores diferentes conforme a vazão e a aceleração, e só depois de calibrar o pressure advance comum e o fluxo.
Fluxo no OrcaSlicer
O método recomendado pela wiki é o YOLO, com padrão de cordas de Arquimedes: onze blocos com variação de −0,05 a +0,05 em torno do fluxo atual, em passos de 0,01. Escolha o bloco com o topo mais liso, sem vão entre os arcos, e some o ajuste ao valor antigo: 0,98 + 0,01 = 0,99. Há uma versão “perfeccionista”, com passos de 0,005. A wiki dá como faixa recomendada para o flow ratio de 0,95 a 1,05; fora disso, desconfie de outra causa. O método antigo, de duas passadas, continua no menu.
Como calibrar no Bambu Studio
Na Bambu Lab, o pressure advance se chama dinâmica de fluxo (Flow Dynamics), e o resultado é o fator K. Fica em Calibração > Flow Dynamics, em dois modos.
Automático. Segundo a wiki da Bambu, existe na H2D e nas séries X1 e A1 — na A1, a partir do firmware 01.04.00.00. A série P1 só tem o modo manual. A X1 imprime linhas na mesa e as lê com o sensor lidar; a A1 e a H2D extrudam na área de purga e medem a força de extrusão com o sensor de corrente parasita do cabeçote. A fabricante avisa que, nessas duas, o K automático pode sair bem mais alto que o manual, de propósito, para evitar acúmulo nos cantos. E admite uma variação de cerca de 10% entre uma calibração e outra nos próprios testes.
Manual. Em Calibração > Flow Dynamics > Manual Calibration, escolha bico, placa e filamento, o método Pattern e o intervalo — a Bambu recomenda passos de 0,002. No exemplo da wiki, com PLA Basic, o K de 0,006 deixou o canto arredondado e estufado, o de 0,024 já faltava material, e o melhor foi 0,018. A fabricante considera o método de linha menos preciso, porque tende a dar um K mais baixo.
A calibração automática não é confiável, ainda segundo a wiki, com filamento úmido, transparente (na X1), mesa sem aderência, bico gasto, material muito macio como TPU, hotend de terceiros (na A1 e na H2D) e bico de 0,2 mm — nesse caso, faça a manual. Marcar “Flow Dynamics Calibration” na janela de envio faz a impressora calibrar a cada impressão e usar esse valor no lugar do K salvo.
O fluxo propriamente dito fica em Calibração > Flow Rate. O modo automático só existe na série X1; nas outras, o manual tem uma etapa grossa, de 80% a 120% do valor do perfil em passos de 5%, e uma fina, em passos de 1%. A Bambu diz que, com as máquinas e os filamentos da marca, a tolerância é tão pequena que o defeito na peça pode vir de outra calibração, e manda fazer a dinâmica de fluxo antes de mexer no fluxo.
Quando refazer, pela wiki: filamento de outra marca ou modelo, bico gasto, bico trocado, ou mudança de temperatura ou de vazão máxima no perfil do filamento.
Como calibrar na Prusa e no PrusaSlicer
A Prusa trata as duas coisas como ajustes avançados que quem usa os perfis dela não precisa mexer.
Pressure advance. Nas MK4 e MK4S, MK3.9, XL e MINI, a partir do firmware 5.0.0, o recurso é o pressure advance, definido pelo comando M572 — e um M900 antigo é convertido para o mesmo valor. O código inicial dos perfis do PrusaSlicer já traz o M572, com o valor ajustado ao diâmetro do bico, e a recomendação da Prusa é manter o padrão.
Linear advance. Nas MK3S+, MK3 e MK2.5, o recurso é o linear advance 1.5, e a base de conhecimento da Prusa publica os valores de K que a fabricante achou nos próprios testes com bico de latão de 0,4 mm: 0,05 para PLA, 0,08 para PETG e 0,04 para ASA e ABS. Há arquivos de teste prontos para baixar, que imprimem linhas lentas e rápidas com K diferente; vale a linha mais uniforme na passagem de lento para rápido. No PrusaSlicer, o K vai no G-code personalizado das configurações de filamento, não nas da impressora.
Fluxo. No PrusaSlicer, ele se chama multiplicador de extrusão e fica em Configurações de filamento. O padrão para PLA é 1, e a Prusa diz que os valores ajustados costumam ficar entre 0,9 e 1,1. O método preciso é imprimir um cubo em modo vaso, medir a parede com paquímetro em três pontos e dividir 0,45 pela média; o visual é olhar o topo. A Prusa lembra que o fluxo do menu da impressora e o multiplicador do fatiador se multiplicam, e que a calibração é desnecessária numa máquina nova de fábrica.
Pressure advance no Klipper e linear advance no Marlin
Klipper. É o firmware de várias máquinas rápidas — a Creality mantém no GitHub a versão do Klipper que roda na série K1. O método oficial usa uma torre quadrada oca, impressa a velocidade alta (a documentação cita 100 mm/s), sem preenchimento e com camada de cerca de 75% do diâmetro do bico. Antes de imprimir, dois comandos: um que desacelera os cantos para exagerar o defeito e o TUNING_TOWER, que sobe o valor camada a camada — com fator 0,005 para extrusora direta e 0,020 para bowden longo. Meça com paquímetro a altura com os melhores cantos e aplique: início + altura × fator. A documentação dá o exemplo 0 + 12,90 × 0,020 = 0,258.
Ela também dá faixas: valores típicos entre 0,050 e 1,000, o topo só com bowden; acima de 0,200, a extrusora pode pular passos quando a aceleração volta ao normal. Na dúvida, escolha o valor mais baixo. O resultado vai em pressure_advance, na seção [extruder] do arquivo de configuração. E o aviso que vale para qualquer máquina: filamentos de fabricantes ou pigmentos diferentes costumam pedir valores bem diferentes, então o Klipper recomenda calibrar em cada impressora e com cada rolo.
Marlin. O linear advance precisa estar compilado no firmware. A documentação do Marlin usa um gerador de padrão de teste com trechos lentos e rápidos; a linha em que a transição entre as velocidades fica quase invisível dá o K. Na versão 1.5, o K esperado fica por volta de 0,1 a 2,0, mais alto em bowden. Para trocar por filamento sem regravar o firmware, coloque M900 K com o valor no fim do G-code inicial. A documentação manda desligar no fatiador as opções que mexem na mesma pressão, como coasting, e reavaliar a retração depois — ela pode até cair.
Onde fica cada ajuste, fatiador por fatiador
| Programa ou firmware | Fluxo | Pressure advance | Calibração automática |
|---|---|---|---|
| OrcaSlicer | Calibration > Flow ratio (YOLO) | Calibration > Pressure advance (torre, padrão, linha) | não; os testes são impressos e lidos a olho |
| Bambu Studio | Calibração > Flow Rate | Calibração > Flow Dynamics (fator K) | fluxo: só X1; dinâmica de fluxo: X1, A1 e H2D |
| PrusaSlicer + MK4/S, XL, MINI | Configurações de filamento > multiplicador de extrusão | M572 no G-code inicial do perfil | não; a Prusa recomenda manter o padrão |
| PrusaSlicer + MK3S+ | Configurações de filamento > multiplicador de extrusão | M900 K no G-code personalizado do filamento | não |
| Klipper | fatiador | pressure_advance em [extruder], ou comando no G-code | não |
| Marlin | fatiador ou M221 | M900 K no G-code inicial | não |
Para quem ainda está decidindo o programa, o comparativo de qual fatiador usar explica a família Bambu Studio, Orca e PrusaSlicer.
O pressure advance resolve os fios?
Ajuda, mas não substitui a retração. A documentação do Klipper diz que um pressure advance bem calibrado reduz o vazamento durante a impressão inteira, e ainda assim recomenda manter uma retração pequena no fatiador para o fio que vem da pegajosidade do próprio plástico. Por isso a retração é a última da fila do Orca: pressure advance e fluxo mudam a pressão no bico, e a retração se acerta depois deles. O guia de stringing tem o passo a passo.
Calibração de fluxo com filamento nacional
Rolo nacional não tem perfil próprio no Bambu Studio, e o ponto de partida é o perfil genérico do material. É justamente o caso em que as duas calibrações rendem mais: o Klipper avisa que marca e pigmento mudam o valor, e a Bambu manda calibrar a cada marca nova. Na prática, quem compra de mais de uma marca brasileira — ou várias cores da mesma — ganha um perfil por rolo, com o nome da marca e da cor. Seque antes; calibrar um rolo úmido grava no perfil um valor que não serve para o mesmo rolo seco.
Perguntas frequentes
Pressure advance e linear advance são a mesma coisa?
São o mesmo recurso com nomes diferentes. Pressure advance é o nome no Klipper e nas Prusa com firmware 5.0.0 ou mais novo; linear advance, no Marlin e nas Prusa MK3; dinâmica de fluxo, na Bambu Lab. Nas Prusa novas, o comando antigo M900 é convertido para pressure advance com o mesmo valor.
Preciso calibrar o fluxo se uso filamento da marca da impressora?
Em geral, não. A Bambu Lab diz que, com as máquinas e os filamentos dela, o defeito na peça pode vir de outras calibrações antes do fluxo, e a Prusa considera a calibração desnecessária numa impressora nova com os perfis de fábrica. Com filamento de outra marca, a conversa muda.
De quanto em quanto tempo devo recalibrar?
A cada filamento de marca ou modelo diferente, depois de trocar o bico e quando mudar a temperatura ou a vazão máxima no perfil, segundo a Bambu. O Klipper vai além e recomenda calibrar com cada rolo. Fora disso, o valor salvo no perfil continua valendo.
Nota de apuração: a ordem de calibração, os métodos e os exemplos do OrcaSlicer são das páginas de calibração da wiki oficial do projeto no GitHub; os modos, as máquinas compatíveis, os casos de resultado não confiável e os exemplos de fator K da Bambu Lab, das páginas de calibração de dinâmica de fluxo e de flow rate da wiki da Bambu; o método da torre e as faixas de valor do Klipper, do documento oficial de pressure advance do projeto; o linear advance do Marlin, da documentação oficial do Marlin; o pressure advance, o linear advance e o multiplicador de extrusão da Prusa, dos artigos da base de conhecimento da Prusa Research. Todas as páginas foram lidas por esta redação em 23/10/2026. O uso do Klipper na série K1 é do repositório oficial da Creality no GitHub. Os valores citados são os exemplos e as faixas dessas documentações, não medições nossas: não fizemos nenhuma das calibrações para esta matéria. A foto é de David Elliott, publicada no Wikimedia Commons sob licença CC BY 2.0, com a assinatura do autor recortada do canto. Não há link comissionado nesta matéria.
Fontes
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/calibration_guide
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/flow_ratio_calib
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/pressure_advance_calib
- https://wiki.bambulab.com/en/software/bambu-studio/calibration_pa
- https://wiki.bambulab.com/en/software/bambu-studio/calibration_flow_rate
- https://www.klipper3d.org/Pressure_Advance.html
- https://marlinfw.org/docs/features/lin_advance.html
- https://help.prusa3d.com/article/pressure-advance_814986
- https://help.prusa3d.com/article/linear-advance_2252
- https://help.prusa3d.com/article/extrusion-multiplier-calibration_2257
- https://github.com/CrealityOfficial/K1_Series_Klipper
Leia a seguir