Subextrusão na impressão 3D: por que faltam camadas e como corrigir — da velocidade que o bico não acompanha à engrenagem suja, as sete causas e a calibração de fluxo em cada fatiador
Subextrusão na impressão 3D deixa vãos entre as linhas, paredes finas e camadas faltando. As sete causas, a tabela de sintomas e como calibrar o fluxo.
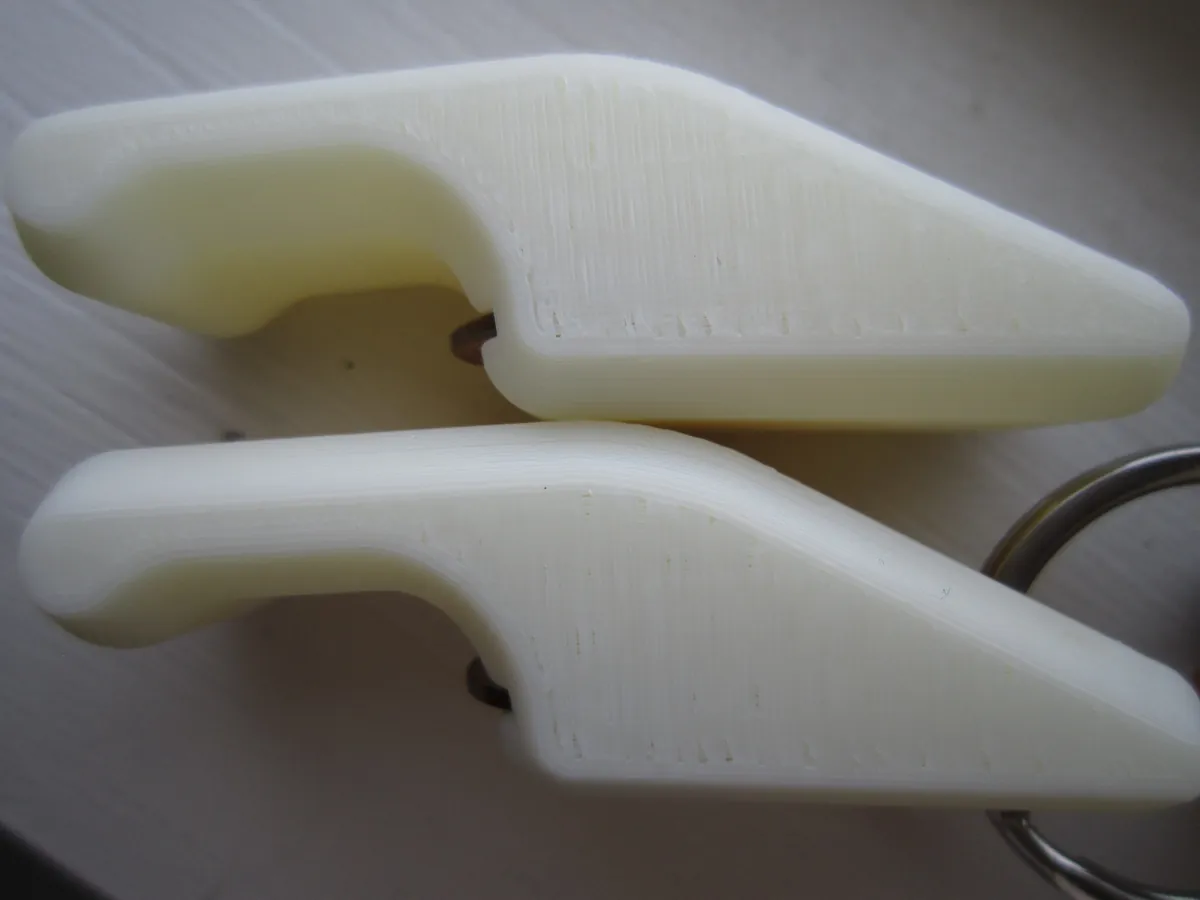
Subextrusão é quando a impressora 3D deposita menos plástico do que o fatiador pediu — e é por isso que a peça sai com vãos entre as linhas, paredes finas, topo furado e camadas que se separam com a unha. O defeito tem nome único, mas raramente tem causa única: pode ser velocidade acima do que o bico consegue derreter, temperatura baixa, um entupimento que ainda não fechou a passagem, filamento úmido, engrenagem suja, filamento mais fino que o normal ou retração longa demais.
O diagnóstico é difícil por um motivo que a Prusa resume na própria base de conhecimento: “a impressora não dá nenhum retorno sobre quanto filamento de fato sai do bico”. O firmware empurra o filamento e presume que ele saiu inteiro. Quando não sai, ninguém avisa — só a peça.
O que é subextrusão e como reconhecer
A wiki da Bambu Lab separa o problema em dois tipos. Na subextrusão geral, a peça inteira sai magra: as linhas ficam espaçadas, o preenchimento fica ralo e o topo deixa ver o que tem por baixo. Na subextrusão local, só uma parte falha — uma camada, uma faixa da altura, os cantos. A distinção ajuda a achar a causa: falha geral costuma ser de configuração ou de material; falha que aparece no meio da impressão costuma ser mecânica ou de calor.
A peça subextrudada também é fraca. A Prusa observa que ela “pode ser frágil e se desfazer”, porque as linhas que não se encostam não se fundem.
Subextrusão: sintoma, causa e correção em uma tabela
| Sintoma | Causa provável | Correção |
|---|---|---|
| Peça inteira com linhas espaçadas, que piora nas partes rápidas | velocidade acima da vazão volumétrica máxima do filamento | usar o perfil genérico do material ou baixar a vazão máxima no fatiador |
| Falha geral, extrusão “seca”, superfície opaca | temperatura do bico baixa para a velocidade | subir a temperatura dentro da faixa do fabricante |
| Começa bem e falha depois de horas, em PLA | calor subindo pelo hotend (heat creep) ou câmara quente demais | abrir a porta da impressora fechada, conferir a ventoinha do dissipador |
| Falha que vai piorando ao longo de dias | entupimento parcial do bico | puxão a frio ou troca do bico |
| Estalos, bolhas e fios junto com a falha | filamento úmido | secar o rolo |
| Falha intermitente, pó de filamento perto do extrusor | engrenagem suja ou pressão errada | limpar a engrenagem e ajustar a tensão |
| Faixas de falha numa mesma altura, que mudam de rolo para rolo | diâmetro do filamento fora da tolerância | trocar de marca ou de rolo |
| Falta material no início de cada linha, depois de um deslocamento | retração longa demais | reduzir a distância de retração |
| Falta material só nos cantos | pressure advance (avanço de pressão) mal calibrado | refazer a calibração de dinâmica de fluxo |
| Primeira camada transparente e as seguintes falhando | bico perto demais da mesa | subir o z-offset |
As sete causas da subextrusão e como corrigir cada uma
1. Velocidade acima da vazão volumétrica máxima
É a causa mais comum nas impressoras rápidas de hoje. Todo hotend tem um limite de quanto plástico consegue derreter por segundo, e todo filamento tem o seu. Esse limite se chama vazão volumétrica máxima e é medido em milímetros cúbicos por segundo (mm³/s). A conta é simples: altura da camada × largura da linha × velocidade. Uma linha de 0,42 mm de largura, em camada de 0,2 mm, a 200 mm/s, pede 16,8 mm³/s de plástico derretido.
Se o filamento só aguenta 12 mm³/s, o bico não acompanha: o plástico não derrete a tempo, o extrusor perde força e a linha sai fina. Nos fatiadores, a vazão máxima funciona como teto. A Prusa explica que ela “nunca aumenta a velocidade, só reduz”: o programa divide a vazão máxima pela seção da linha e corta a velocidade onde passaria do limite. No exemplo acima, com teto de 12 mm³/s, a linha seria impressa a cerca de 143 mm/s, e não a 200.
Os valores de referência publicados pelas duas fabricantes:
| Material | Faixa típica (Prusa) | Perfil da Bambu Lab | Perfil genérico (Bambu Studio) |
|---|---|---|---|
| PLA | 12 a 20 mm³/s | PLA Basic: 21 mm³/s | 12 mm³/s |
| PETG | 8 a 15 mm³/s | PETG HF: 21 mm³/s | 12 mm³/s |
| ABS / ASA | 10 a 16 mm³/s | — | 15 a 16 mm³/s |
| TPU | 2 a 5 mm³/s | — | 3,2 mm³/s |
A faixa da Prusa é a do artigo sobre vazão volumétrica máxima da sua base de conhecimento; os perfis da Bambu são os arquivos de filamento do Bambu Studio publicados no GitHub da fabricante, para bico de 0,4 mm. A diferença entre as colunas é o ponto: o filamento da própria Bambu vem com teto de 21 mm³/s, o genérico com 12. É por isso que a Bambu recomenda, na wiki, usar o perfil “Generic” e velocidade mais baixa para filamento de outras marcas — e quase todo filamento nacional se encaixa aí. Imprimir um rolo brasileiro com o perfil do PLA Basic da Bambu é pedir uma vazão que ele pode não aguentar.
O hotend também tem teto. A Prusa estima de 8 a 12 mm³/s para hotends all-metal comuns, como o E3D V6, de 15 a 20 mm³/s para o Nextruder das MK4 e XL, e de 20 a 35 mm³/s para bicos de alto fluxo. Vale o menor dos dois limites: o do hotend ou o do filamento.
Como corrigir: use o perfil do seu filamento ou o genérico do material, nunca o de outra marca. Se a falha aparece só nas partes rápidas, baixe a vazão máxima no perfil do filamento ou meça a do seu rolo com o teste de vazão do OrcaSlicer (explicado abaixo).
2. Temperatura do bico baixa para a velocidade
Plástico mais frio é mais viscoso e derrete mais devagar. A wiki da Bambu recomenda subir a temperatura do bico ou baixar a velocidade quando o derretimento “não acompanha a velocidade de impressão”, e sugere cerca de 10 °C a mais para quem liga o modo de velocidade máxima (Ludicrous) das suas máquinas. Para filamento sem perfil pronto, a Prusa manda ajustar de 5 a 15 °C para cima ou para baixo; com bico de aço endurecido ou de aço inox, que conduz menos calor que o latão, de 5 a 10 °C a mais.
Como corrigir: imprima uma torre de temperatura e fique dentro da faixa da etiqueta do rolo. Temperatura demais tem outro preço: a Prusa lembra que ela aumenta os fios entre as partes da peça.
3. Entupimento parcial e calor subindo pelo hotend
Antes de fechar de vez, o bico entupido passa por uma fase em que só estreita: sai menos plástico, e a falha cresce dia a dia. As causas e o conserto — poeira, resíduo carbonizado, bico gasto por filamento abrasivo, o puxão a frio — estão no nosso guia de bico entupido, e não vamos repeti-los aqui.
Há uma variante que confunde: o heat creep, quando o calor sobe acima da zona de fusão e o filamento amolece cedo demais, dentro do dissipador. A Prusa atribui o problema a resfriamento insuficiente do hotend e manda conferir se a ventoinha do dissipador gira e não está obstruída. Ela também avisa que PLA pode subextrudar em impressora fechada: com as portas do seu gabinete oficial fechadas e o ambiente acima de 27 °C, o interior pode ficar quente demais para o material. A Bambu diz o mesmo nas suas máquinas fechadas: para PLA, PVA e TPU com mesa acima de 45 °C, recomenda abrir a porta da frente ou tirar a tampa de vidro de cima.
Como corrigir: se a falha aparece sempre depois de horas, em PLA, abra a impressora e confira a ventoinha do dissipador. Num quarto brasileiro no verão, os 27 °C da Prusa não são exceção.
4. Filamento úmido
A água absorvida pelo filamento vira vapor no bico, e o vapor ocupa o lugar do plástico. A Prusa lista a umidade entre as causas de subextrusão e diz que ela pesa mais em filamento solúvel, PETG e ABS. O sinal que distingue essa causa das outras são os estalos e as bolhas que vêm junto com a falha.
Como corrigir: secar o rolo e guardar com sílica-gel. O passo a passo para o clima brasileiro está no guia de filamento úmido.
5. Engrenagem do extrusor suja ou com pressão errada
A engrenagem do extrusor morde o filamento para empurrá-lo. Com o tempo, ela junta pó de filamento nos dentes e perde aderência. A Bambu é enfática: recomenda “fortemente” limpar o extrusor quando houver subextrusão, antes de fazer qualquer calibração. A Prusa acrescenta a tensão do braço que aperta o filamento contra a engrenagem: solta ou apertada demais, as duas causam subextrusão.
O caminho até o extrusor também conta. A wiki da Bambu lista carretel travado ou com filamento embolado, e tubo de PTFE dobrado, gasto ou com sujeira dentro, como fontes de resistência que reduzem a extrusão.
Como corrigir: limpe a engrenagem com escova, confira se o carretel gira solto e se o tubo não faz curva fechada. Pó de filamento acumulado perto do extrusor é sinal de que a engrenagem está patinando.
6. Diâmetro do filamento fora da tolerância
O fatiador calcula quanto empurrar supondo um filamento de 1,75 mm. A Prusa informa que a tolerância padrão da indústria é de 0,05 mm para mais ou para menos. Parece pouco, mas o volume depende da área da seção: pela conta, um trecho de 1,70 mm leva cerca de 5,6% menos plástico do que o fatiador espera. Rolo mal calibrado alterna trechos finos e grossos, e a peça mostra faixas de falha em alturas aleatórias.
Como corrigir: meça o filamento com paquímetro em vários pontos do rolo. Se a variação passa da tolerância, o problema é o rolo, não a impressora — e nenhuma calibração de fluxo compensa um diâmetro que muda a cada metro.
7. Retração longa demais
A retração puxa o filamento de volta para evitar fios no deslocamento. Exagerada, ela deixa o bico vazio no começo de cada linha, e pode trazer plástico derretido para a parte fria do hotend, onde ele endurece. A wiki da Bambu avisa que retração longa demais “pode causar entupimento” e recomenda, em geral, não passar de 2 mm nas suas máquinas.
Como corrigir: se você aumentou a retração para acabar com os fios, volte ao valor do perfil. O ajuste fino está no guia de stringing.
Como calibrar o fluxo no Bambu Studio, no OrcaSlicer e no PrusaSlicer
A calibração de fluxo vem por último, não primeiro. Ela corrige uma diferença pequena entre o que o fatiador manda e o que sai — não corrige engrenagem suja, bico entupido ou filamento úmido. A wiki da Bambu diz que, com filamento da própria marca, o melhor é manter o fluxo padrão e “não modificar à vontade”; a Prusa considera a calibração “avançada” e “desnecessária” numa impressora nova de fábrica. Feita sobre uma causa mecânica não resolvida, ela só esconde o defeito.
Bambu Studio
O menu fica em Calibração > Flow Rate. Segundo a wiki da Bambu, a versão automática, que mede o teste com o sensor lidar, existe só na série X1, e a própria fabricante avisa que ela erra com filamento transparente, com brilho ou com acabamento muito reflexivo. Nas outras máquinas, o caminho é o manual:
- Calibração grossa: imprime blocos com fluxo de 80% a 120% do valor do perfil, em passos de 5%.
- Calibração fina: parte do valor escolhido na grossa e varia em passos de 1%.
- Escolha o bloco com o topo mais liso — sem linhas sobrepostas (excesso) e sem vãos entre elas (falta) — e salve o valor num perfil de filamento novo.
A Bambu também separa outro defeito: falta de material só nos cantos não é fluxo, é o avanço de pressão (pressure advance), corrigido pela calibração de dinâmica de fluxo.
OrcaSlicer
O Orca tem a sequência de calibração mais completa dos três, e a wiki do projeto recomenda uma ordem para cada filamento novo: temperatura, vazão volumétrica máxima, avanço de pressão, fluxo e retração.
- Teste de vazão volumétrica máxima: imprime uma peça em que a vazão sobe de 5 a 20 mm³/s em passos de 0,5. Meça com paquímetro a altura em que a peça começa a falhar e aplique a conta da wiki: valor inicial + altura medida × passo. Uma falha a 19 mm dá 14,5 mm³/s. Esse número vai no perfil do filamento.
- Teste de fluxo: a wiki recomenda o modo “YOLO”, que imprime blocos de -0,05 a +0,05 em torno do fluxo atual, em passos de 0,01. O bloco de topo mais liso dá o ajuste, somado ao valor antigo: 0,98 + 0,01 = 0,99.
- Em máquina Bambu Lab: a wiki do Orca orienta a não marcar a opção “Flow calibration” da impressora ao enviar o teste.
Para quem ainda está escolhendo programa, o comparativo de qual fatiador usar explica a família Bambu Studio, Orca e PrusaSlicer.
PrusaSlicer
No PrusaSlicer, o ajuste se chama multiplicador de extrusão e fica em Configurações de filamento. O padrão para PLA é 1, e a Prusa diz que os valores ajustados costumam ficar entre 0,9 e 1,1. A base de conhecimento oferece dois métodos:
- Visual: imprimir o cubo de teste da Prusa em camada de 0,2 mm e examinar o topo. Vãos entre as linhas pedem aumento; excesso perto do perímetro pede redução, sempre de 1% a 2% por vez.
- Com paquímetro: imprimir um cubo de 40 mm em modo vaso (parede única), medir a parede em pelo menos três pontos e dividir 0,45 pela média. A Prusa avisa que paquímetro barato pode não ter precisão para medir uma parede só.
A vazão máxima fica em dois lugares — nas configurações de impressão e nas de filamento —, e o PrusaSlicer usa o menor dos dois.
Subextrusão no Brasil: calor, umidade e filamento nacional
Três condições daqui empurram a subextrusão para cima. O calor: ambiente acima dos 27 °C citados pela Prusa é comum em boa parte do país, e impressora fechada com PLA precisa de porta aberta. A umidade: rolo aberto no clima brasileiro absorve água mais rápido, e a secagem entra no checklist antes de qualquer calibração. O filamento nacional: ele não tem perfil próprio no Bambu Studio, e usar o de um filamento importado de alto fluxo é a forma mais rápida de pedir mais vazão do que o rolo dá. Comece pelo genérico.
Perguntas frequentes sobre subextrusão
Subextrusão é a mesma coisa que bico entupido?
Não. O entupimento parcial é uma das causas da subextrusão, mas não a única. Se o bico novo resolve, era o bico; se a falha continua, a causa está antes dele — temperatura, velocidade, engrenagem ou filamento.
Aumentar o fluxo no fatiador resolve?
Só quando o problema é o fluxo. Com engrenagem suja ou velocidade acima da vazão máxima, aumentar o fluxo pede ainda mais plástico a um sistema que já não entrega. A Bambu manda limpar o extrusor antes de calibrar, e recomenda não mexer no fluxo dos seus filamentos.
Por que a subextrusão só aparece no meio da impressão?
Falha que começa depois de horas aponta para calor ou resistência mecânica: heat creep, câmara quente demais com PLA, carretel que enrosca no fim do rolo ou tubo de PTFE dobrado. Falha desde a primeira camada aponta para configuração — ou para o bico perto demais da mesa, que a Prusa cita como causa de bloqueio do fluxo e que se corrige na calibração da primeira camada.
Nota de apuração: as causas, os sintomas e as correções seguem os artigos de subextrusão da base de conhecimento da Prusa Research (para Nextruder e para MK3/MK2.5), o artigo de problemas de qualidade da wiki da Bambu Lab e as páginas de calibração da Prusa, da Bambu e do OrcaSlicer, todos lidos por esta redação em 18/10/2026. As faixas de vazão volumétrica máxima são as da página da Prusa sobre o assunto; os valores dos perfis Bambu são os dos arquivos de filamento do Bambu Studio no GitHub da Bambu Lab, lidos na mesma data, e podem mudar a cada versão do programa. Os cálculos de vazão (16,8 mm³/s, 143 mm/s) e de diâmetro (5,6%) são contas desta redação a partir desses números, não medições. Não testamos nenhuma das calibrações para esta matéria. A foto é de syvwlch, publicada no Wikimedia Commons sob licença CC BY 2.0. Não há link comissionado nesta matéria.
Fontes
- https://help.prusa3d.com/article/under-extrusion-nextruder-printers_821253
- https://help.prusa3d.com/article/under-extrusion_2007
- https://help.prusa3d.com/article/max-volumetric-speed_127176
- https://help.prusa3d.com/article/extrusion-multiplier-calibration_2257
- https://wiki.bambulab.com/en/knowledge-sharing/common-print-quality-problem
- https://wiki.bambulab.com/en/software/bambu-studio/calibration_flow_rate
- https://github.com/bambulab/BambuStudio/tree/master/resources/profiles/BBL/filament
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/calibration_guide
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/volumetric_speed_calib
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/flow_ratio_calib
Leia a seguir