Tolerância de encaixe na impressão 3D: qual folga deixar entre peças — o furo quase sempre sai menor que o desenhado, o pé de elefante trava a montagem, e o número certo só aparece num teste impresso na sua máquina
Tolerância de encaixe na impressão 3D: folga para peça justa, deslizante e solta, por que o furo sai menor e como compensar no Bambu Studio, Orca e PrusaSlicer.
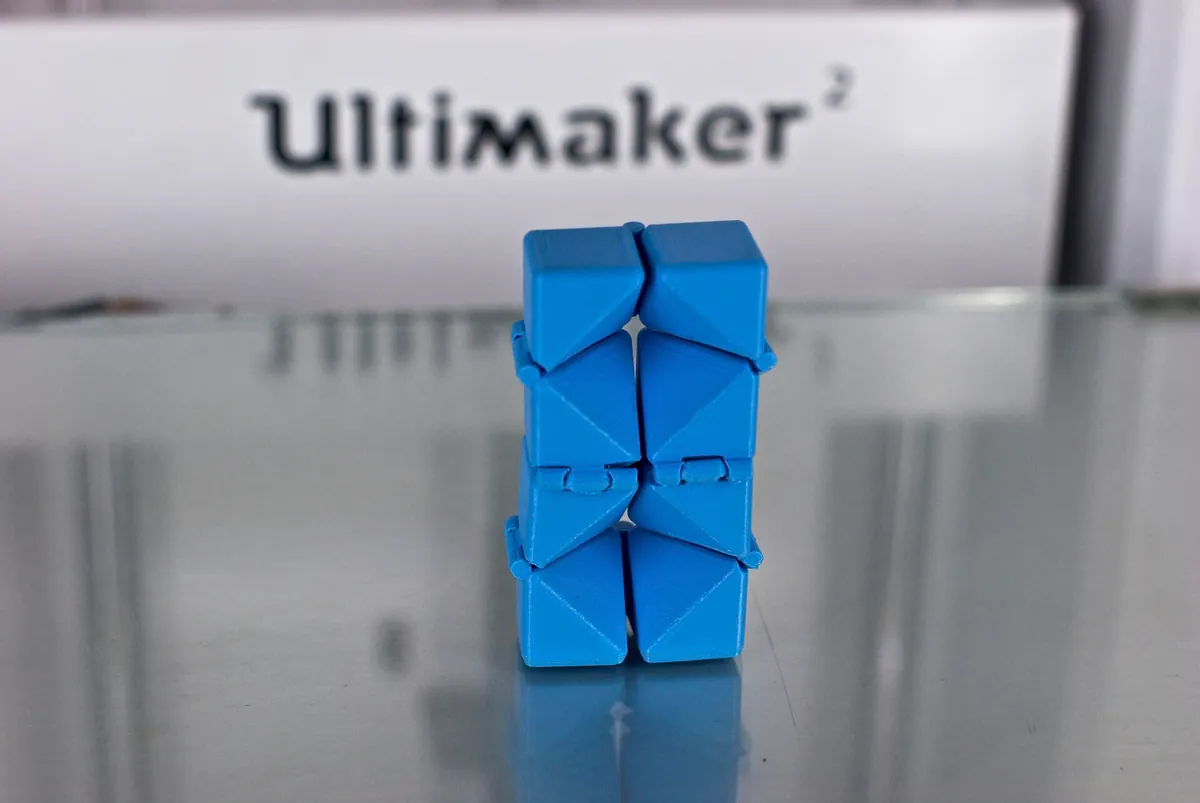
A tolerância de encaixe na impressão 3D começa em cerca de 0,3 mm de folga para peça que precisa se mover, cai para 0,1 a 0,2 mm quando o encaixe deve ser justo, e chega a zero ou a uma pequena sobreposição quando a peça vai prensada — mas esses números só servem de ponto de partida, porque cada impressora, filamento e perfil de fatiamento erra a medida de um jeito. Desenhar duas peças com a mesma cota e esperar que elas se encaixem é a receita da frustração: o furo sai menor que o desenhado, a base da peça sai mais larga por causa do pé de elefante, e o pino que deveria deslizar trava na metade. A boa notícia é que todo fatiador moderno tem um ajuste para isso, e descobrir o número da sua máquina custa uma impressão de teste pequena.
Qual folga usar em cada tipo de encaixe
| Tipo de encaixe | Para que serve | Folga sugerida | Fonte |
|---|---|---|---|
| Solto ou deslizante | dobradiça, tampa que gira, trilho, peça impressa já montada | 0,3 a 0,5 mm | Snapmaker |
| Peça móvel (ponto de partida) | qualquer parte que se mexe | pelo menos 0,3 mm | Prusa Research |
| Justo | pino de alinhamento, tampa firme que sai com a mão | 0,1 a 0,2 mm | Snapmaker |
| Prensado (interferência) | junta permanente, montada à força | 0 a −0,05 mm (o pino fica maior que o furo) | Snapmaker |
| Faixa para calibrar | teste de tolerância embutido no fatiador Orca | 0 / 0,05 / 0,1 / 0,2 / 0,3 / 0,4 mm | wiki do Orca |
Os mesmos números valem para quem desenha a própria peça num programa para modelar 3D, para quem corta uma peça maior que a mesa em partes unidas por pinos e para quem prepara o furo de um inserto de rosca — em todos os casos, a medida do arquivo não é a medida que sai da impressora.
Duas ressalvas antes de copiar a tabela. A primeira é da própria Prusa: não existe valor universal, e o resultado depende do tamanho da peça, da orientação na mesa, da geometria do encaixe, da calibração, da configuração e do material. A segunda é que nem a Prusa nem a Snapmaker dizem se a folga é por lado ou no diâmetro — e isso dobra ou corta pela metade o número. No fatiador, como se verá abaixo, o valor é por lado. Na dúvida, trate a tabela como ordem de grandeza e confirme com teste.
Para ter uma referência de escala: a Protolabs, que imprime peças sob encomenda, promete precisão de ±0,5% com mínimo de ±0,5 mm nas impressoras FDM de protótipo e de ±0,3% com mínimo de ±0,3 mm nas industriais. A Prusa diz que as suas máquinas têm precisão de pelo menos 0,2 mm. Folga de encaixe menor que o erro da própria impressora não sobrevive à primeira peça.
Por que o furo sai menor que o desenhado
Quase todo furo vertical de peça impressa em FDM sai menor do que no CAD, e as causas se somam:
- O bico achata o filete. A Protolabs Network (antiga Hubs) explica que, ao imprimir o perímetro de um furo vertical, o bico pressiona o plástico recém-depositado contra a camada de baixo para melhorar a adesão. O filete, que sai redondo, vira uma faixa mais larga e achatada — e o lado que cresce para dentro come o diâmetro do furo. O efeito é proporcionalmente maior em furo pequeno, perto do diâmetro do bico.
- O círculo vira polígono. A Prusa alerta que o programa de modelagem mostra uma curva suave, mas o arquivo exportado pode ter poucos lados, e a peça impressa sai poligonal. Num polígono com os vértices sobre o círculo, as faces ficam por dentro dele, e o furo encolhe — a CNC Kitchen inclui essa segmentação das curvas entre as causas de furo menor.
- O plástico encolhe ao esfriar. A wiki da Bambu Lab lista a contração do material como causa de furo menor, junto com pé de elefante, filamento úmido, fluxo mal calibrado, furo muito próximo do diâmetro do bico (abaixo de 1 mm é difícil de acertar), falta de chanfro na entrada e a costura da camada.
Quanto isso dá na prática? No exemplo da própria Bambu, o furo de teste para um parafuso M6 — cujo diâmetro real fica em torno de 5,9 mm — mediu 5,66 mm no paquímetro, 0,24 mm abaixo. Furo horizontal tem um problema a mais: o teto do furo é uma ponte, que cede, e a parte de cima sai menor que o resto, como registra a CNC Kitchen nos seus testes de furo. A Protolabs Network recomenda, para furo de diâmetro crítico, imprimir menor e passar a broca na medida certa depois.
Como compensar o furo no fatiador
Para quem modela a própria peça, o caminho mais limpo é acertar a folga no CAD, de preferência num modelo paramétrico, como sugere a Prusa — Fusion, FreeCAD e Onshape trabalham assim nas versões gratuitas. Para quem baixou um arquivo pronto que não encaixa, o fatiador resolve sem tocar no modelo. Os nomes mudam de programa para programa:
| Fatiador | Ajuste | Onde fica | O que faz |
|---|---|---|---|
| Bambu Studio | XY Hole Compensation | Processo > Qualidade > Precisão | aumenta ou diminui só os furos fechados |
| Bambu Studio | XY Contour Compensation | Processo > Qualidade > Precisão | muda só o contorno externo, sem mexer nos furos |
| OrcaSlicer | X-Y hole compensation e X-Y contour compensation | aba Qualidade, seção Precisão | os mesmos dois ajustes, com valor positivo para crescer e negativo para encolher |
| OrcaSlicer | Polyholes | aba Qualidade, seção Precisão | converte furos redondos em polígonos de poucos lados, que imprimem mais perto do diâmetro pretendido |
| PrusaSlicer | XY Size Compensation | Configurações de impressão > Avançado (modo Expert) | encolhe ou cresce a peça inteira no plano XY; valor negativo encolhe o contorno e alarga os furos |
O detalhe que mais confunde está na wiki da Bambu: o diâmetro do furo cresce o dobro do valor digitado, porque a compensação age em cada lado da parede. No exemplo da fabricante, o furo de M6 estava 0,24 mm abaixo; a metade disso no campo de compensação deixou o furo 0,04 mm acima da medida. A própria Bambu avisa que precisão perfeita é impossível, porque a tolerância da máquina e a da leitura se somam.
Há dois limites. A compensação de furo da Bambu e do Orca só funciona em contorno fechado: se o furo tem abertura lateral e a camada não fecha, aquela camada fica sem compensação, e forçar o ajuste pode separar as camadas na região do furo. E a XY Size Compensation do PrusaSlicer, que não separa furo de contorno, mexe nas duas peças do encaixe ao mesmo tempo — o pino encolhe enquanto o furo cresce. A descrição oficial do parâmetro diz que ele “pode ser útil para afinar o tamanho de furos”, o que vale quando só uma das peças vai ser impressa.
O OrcaSlicer tem ainda uma compensação de contração no perfil do filamento, separada para XY e para Z. A Snapmaker observa que ABS e nylon encolhem bem mais que PLA e PETG ao esfriar, e que peça de precisão nesses materiais pode precisar ser ampliada de 1% a 2% no fatiador.
O pé de elefante também trava o encaixe
A primeira camada é esmagada contra a mesa quente e sai mais larga que o resto da peça — o chamado pé de elefante. A Protolabs Network observa que esse alargamento passa das dimensões especificadas e pode impedir a montagem: uma tampa que desliza bem até perto da base e trava ali tem tudo para ser esse o problema, e não a folga.
As soluções:
- Compensação de pé de elefante no fatiador. O PrusaSlicer encolhe a primeira camada pelo valor configurado, em Configurações de impressão > Avançado; segundo a Prusa, valores em torno de 0,2 mm costumam funcionar com o bico padrão de 0,4 mm, e os perfis oficiais da marca já vêm com o ajuste ligado. O OrcaSlicer tem o mesmo recurso e permite estender a compensação por várias camadas, diminuindo de forma linear. Nos dois, a prévia mostra a borda (brim) descolada da peça; é proposital, porque o esmagamento real preenche o vão.
- Chanfro na base. Para peça em que a montagem é crítica, a Protolabs Network recomenda chanfro de 45° ou raio em todas as arestas que tocam a mesa. A Prusa acrescenta que um chanfro nas bordas de duas peças que se encaixam facilita muito a montagem.
- Calibrar a primeira camada. Mesa quente demais ou bico baixo demais engordam o pé. O guia dedicado ao pé de elefante detalha as causas e o guia de primeira camada mostra como acertar o z-offset e a temperatura da mesa.
Como imprimir um teste de tolerância
O número que vale é o da sua máquina, e descobrir custa pouco filamento:
- Escolha um modelo de teste. O OrcaSlicer traz um pronto, o Orca Tolerance Test, que se adiciona clicando com o botão direito na mesa e escolhendo “Add Handy Model”: uma base com seis furos sextavados de 0 a 0,4 mm de folga e uma peça sextavada para testar, que pode ser trocada por uma chave Allen de 6 mm. A wiki da Bambu diz que há centenas de modelos de teste no MakerWorld e indica um que usa parafusos métricos M3 a M6 como gabarito, para quem não tem paquímetro. A Snapmaker sugere as moedas e cubos de tolerância gratuitos do Printables.
- Imprima com o filamento e o perfil da peça final. A Bambu frisa que a calibração é específica de cada filamento e precisa ser refeita ao trocar de material.
- Teste o encaixe e anote. O furo em que a peça entra sem folga e sem forçar indica a compensação ou a folga a usar.
- Imprima de novo e confira. Some o novo ajuste ao anterior se ainda não acertou, e salve o perfil com outro nome para reaproveitar.
No Brasil, há uma etapa a mais antes de culpar a calibração: secar o rolo. A Bambu inclui o filamento úmido entre as causas de medida errada, porque ele extruda de forma irregular, e no clima úmido de boa parte do país o rolo aberto absorve água todos os dias.
Encaixe em peça dividida e em peça colada
Quem corta um modelo grande em partes para caber na impressora usa os mesmos números nos pinos e rabos de andorinha que o fatiador cria na face do corte — o guia de como dividir peça maior que a mesa traz o passo a passo da ferramenta de corte. E, se a junta vai ser colada, a folga muda de função: cola instantânea pede faces que encaixem sem vão, e o epóxi é a escolha quando sobra espaço, como mostra o guia para colar peça impressa. Para parafuso, a lógica é a mesma: o furo para inserto de rosca também sai menor que o desenhado e pede ajuste próprio.
Perguntas frequentes
Qual folga usar para uma tampa que encaixa justa?
Comece entre 0,1 e 0,2 mm, a faixa que a Snapmaker indica para encaixe que segura no lugar mas sai com a mão, e imprima um teste antes da peça grande. Se a tampa entrar só até a base, o culpado provavelmente é o pé de elefante, não a folga.
A folga do fatiador é por lado ou no diâmetro?
Por lado. A wiki da Bambu explica que o diâmetro do furo cresce o dobro do valor digitado na compensação de furo: 0,1 mm no campo abre o furo em 0,2 mm.
Por que a peça que eu baixei não encaixa, se funcionou para o autor?
Porque o autor calibrou a folga na impressora, no filamento e no perfil dele. A forma de corrigir sem remodelar é imprimir um teste de tolerância e ajustar a compensação de furo e de contorno no seu fatiador.
Nota de apuração: as folgas por tipo de encaixe são do guia de tolerâncias da Snapmaker (blog da fabricante, 1/4/2026); a folga inicial de 0,3 mm, a precisão de 0,2 mm, a observação sobre polígonos e chanfros são do artigo “Modeling with 3D printing in mind”, da base de conhecimento da Prusa, e a compensação de pé de elefante, do artigo próprio da Prusa sobre o recurso; os ajustes de compensação de furo e de contorno, o exemplo do furo de M6 e as causas de erro dimensional vêm da wiki da Bambu Lab; os parâmetros do OrcaSlicer e o Orca Tolerance Test vêm da wiki oficial do projeto no GitHub; o nome e a descrição da XY Size Compensation vêm do código-fonte do PrusaSlicer; a explicação do furo menor, do pé de elefante e do chanfro na base é do guia de projeto para FDM da Protolabs Network; as tolerâncias de serviço são da página de FDM da Protolabs; o furo horizontal menor no topo e a segmentação das curvas são dos artigos da CNC Kitchen sobre insertos. Todas as fontes foram lidas por esta redação em 23/10/2026. Não testamos as folgas nem os ajustes em impressora própria. A foto é de Gary C Martin, publicada no Wikimedia Commons sob licença CC BY 2.0. Não há link comissionado nesta matéria.
Fontes
- https://help.prusa3d.com/article/modeling-with-3d-printing-in-mind_164135
- https://help.prusa3d.com/article/elephant-foot-compensation_114487
- https://wiki.bambulab.com/en/software/bambu-studio/xy-hole-contour-compensation
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/quality_settings_precision
- https://github.com/OrcaSlicer/OrcaSlicer/wiki/tolerance_calib
- https://github.com/prusa3d/PrusaSlicer/blob/master/src/slic3r-shared/src/Slic3r/Biz/Config/Legacy/PrintConfig.cpp
- https://www.hubs.com/knowledge-base/how-design-parts-fdm-3d-printing/
- https://www.protolabs.com/services/3d-printing/fused-deposition-modeling/
- https://www.snapmaker.com/blog/3d-printing-tolerances
- https://cnckitchen.com/blog/tips-and-tricks-for-heat-set-inserts
- https://cnckitchen.com/blog/are-our-heat-set-insert-datasheets-wrong
Leia a seguir