Pé de elefante na impressão 3D: por que a base da peça sai mais larga que o resto — e as quatro correções, do Z-offset ao chanfro no modelo
Pé de elefante é a base da peça impressa saindo mais larga que o resto. As causas (bico perto demais, mesa quente) e como corrigir no fatiador e no modelo.
Pé de elefante — o elephant’s foot — é quando as primeiras camadas da peça saem mais largas que o resto, formando uma aba ou um degrau na base: o plástico foi esmagado contra a mesa e se espalhou para os lados. As causas são quase sempre as mesmas duas, bico perto demais da mesa e mesa quente demais, e a correção combina ajuste de máquina com uma função que todo fatiador moderno tem, a compensação de pé de elefante. Parece defeito pequeno, de décimos de milímetro, mas é ele que faz a tampa não fechar, o encaixe não entrar e a peça medida no paquímetro dar errado justamente na base.
O que é o pé de elefante e por que só a base alarga
A Prusa explica o fenômeno numa frase: a primeira camada é esmagada contra a mesa aquecida e por isso fica, em geral, “um pouco mais larga do que deveria”. Até certo ponto, isso é desejável — é esse esmagamento que faz a peça grudar, como explicamos no guia de primeira camada. O defeito começa quando o esmagamento passa da conta.
Duas coisas empurram a base para fora. A primeira é a altura do bico. A Simplify3D, fabricante de fatiador, dá o exemplo: se a camada deveria ter 0,2 mm, mas o bico está a apenas 0,1 mm da mesa, o plástico excedente cria uma primeira camada grande demais — e esse excesso afeta as seguintes, deixando várias camadas largas na base. Segundo a empresa, um bico alto ou baixo demais na primeira camada pode afetar drasticamente as 10 a 20 camadas seguintes.
A segunda é o calor. A Polymaker, fabricante de filamento, explica que mesa acima da temperatura de transição vítrea do material — o ponto em que o plástico amolece — deforma as camadas de baixo. A base fica macia enquanto o resto da peça vai sendo construído em cima dela, e o peso das camadas superiores ajuda a espalhá-la. A Polymaker observa que o defeito costuma se corrigir sozinho depois de umas 5 a 10 camadas, mas a parte de baixo continua com a medida errada.
Pé de elefante ou outro defeito? Sintoma, causa e correção
| O que você vê | Causa provável | Correção |
|---|---|---|
| Aba fina e lisa só na primeira camada, em toda a volta da peça | bico perto demais da mesa (Z-offset baixo) | subir o Z-offset em passos pequenos |
| Base arredondada, larga nas primeiras camadas, que vai afinando | mesa quente demais, base amolecida | baixar a mesa para dentro da faixa do filamento |
| Base larga só de um lado ou num canto da peça | mesa desnivelada: o bico fica mais baixo ali | refazer o nivelamento ou a malha do nivelamento automático |
| Pequeno alargamento com máquina bem calibrada, que só incomoda em encaixe | esmagamento normal da primeira camada | compensação de pé de elefante no fatiador |
| A aba persiste com tudo calibrado, em peça grande e pesada | base macia carregando o peso da peça | chanfro na borda de baixo do modelo; mesa mais fria |
| Cantos da base levantando da mesa, sem alargar | não é pé de elefante: é warping | guia de warping |
| A peça inteira sai maior que o desenho, não só a base | excesso de extrusão (fluxo alto) | calibrar o fluxo do filamento |
A última linha é armadilha comum. A Simplify3D lembra que fluxo alto deixa a peça toda maior do que deveria — e, para separar uma coisa da outra, sugere imprimir um modelo de 50 a 100 camadas e medir só as cerca de 20 de cima, longe da influência da primeira camada.
Como corrigir o pé de elefante
Subir o Z-offset: o bico está perto demais
É a causa mais frequente e a primeira a conferir. Se a primeira camada sai translúcida, fina, com rebarba nas bordas, o bico está esmagando demais. O método de calibração ao vivo, com ajuste fino durante a impressão de um quadrado de uma camada, está no guia de primeira camada; aqui, basta lembrar que o objetivo é o meio-termo. A Polymaker é direta: sem distância suficiente entre o bico e a mesa, o pé de elefante “vai ser difícil de evitar”. Bico alto demais, por outro lado, devolve o problema oposto — a peça que não gruda.
Nas Bambu Lab, a altura do bico entra na calibração automática da máquina. Se o defeito aparecer numa Bambu recém-calibrada, vale olhar a temperatura da mesa e o perfil do filamento antes de mexer no Z-offset.
Baixar a temperatura da mesa
A Polymaker recomenda ficar dentro da faixa indicada pela fabricante do filamento e, se o pé de elefante persistir, descer ainda mais. Para o PLA, ela diz que a mesa não deve passar de 60 °C, e às vezes deve ficar em 50 °C. Como referência, o perfil-base de PLA do Bambu Studio usa 55 °C. Desça em passos pequenos e pare antes de a peça começar a soltar: a adesão é o limite do ajuste.
Compensação de pé de elefante no fatiador
Quando a máquina está calibrada e sobra só o esmagamento normal, o fatiador resolve: a função encolhe as primeiras camadas para dentro, de modo que, depois de esmagadas, elas fiquem do tamanho certo. O nome muda pouco de programa para programa:
| Fatiador | Nome do parâmetro (interface em português) | Onde fica | Referência da documentação ou do perfil |
|---|---|---|---|
| PrusaSlicer | Elephant foot compensation (“Compensação do pé do elefante”) | Configurações de impressão > Avançado, nos modos Avançado ou Expert | cerca de 0,2 mm para bico de 0,4 mm; ligada por padrão nos perfis oficiais da Prusa |
| OrcaSlicer | Compensação de pé de elefante + Camadas de compensação de pé de elefante | Qualidade > Precisão, no modo avançado | exemplo da wiki: 0,25 mm distribuídos em 5 camadas |
| Bambu Studio | Compensação do pé de elefante | aba Qualidade, no modo avançado | perfis 0,20 mm Standard: 0,15 mm (X1 e P1), 0,075 mm (A1), 0 (A1 mini) |
| Cura | Expansão Horizontal da Camada Inicial (valor negativo) | configurações de paredes | padrão 0; valor negativo compensa o esmagamento |
Os detalhes que fazem diferença:
- PrusaSlicer. A Prusa diz que valores “em torno de 0,2 mm” costumam funcionar bem com o bico padrão de 0,4 mm. Desde a versão 2.2, o programa detecta linhas finas na primeira camada para não encolhê-las demais. Se você usa brim, ele pode aparecer descolado da peça na prévia: é proposital, porque o material esmagado preenche o vão na impressão. Se o brim não grudar de fato, o valor está alto demais.
- OrcaSlicer. O Orca permite espalhar a compensação por várias camadas, em degradê. No exemplo da wiki, com 0,25 mm e 5 camadas, a primeira recebe 0,25 mm, a segunda 0,2, a terceira 0,15, a quarta 0,1 e a quinta 0,05; da sexta em diante, nada. A compensação só vale para peça impressa direto na mesa — com raft, ela é ignorada. Para valores altos, a wiki sugere ligar a opção que faz o brim seguir o contorno compensado.
- Bambu Studio. O valor padrão muda conforme a impressora. Nos perfis oficiais publicados pela Bambu no GitHub, o 0,20 mm Standard das X1 e P1 usa 0,15 mm; o da A1, 0,075 mm; e o da A1 mini vem com a compensação zerada. Dono de A1 mini que precisa de encaixe preciso na base tem aí um ajuste a fazer.
- Cura. O próprio Cura descreve o parâmetro: um valor negativo “pode compensar o esmagamento da primeira camada, conhecido como ‘pé de elefante’”. Valor positivo faz o contrário, e a Polymaker lembra que ele ajuda na adesão, mas piora o defeito.
Comece pelo valor do perfil oficial e ajuste em passos pequenos, medindo a base com paquímetro.
Chanfro na borda de baixo do modelo
Quando você desenha a peça, dá para resolver na origem. O 3Dnatives, veículo especializado em manufatura aditiva, recomenda aplicar um chanfro leve de 45° na borda inferior do modelo: o pé de elefante se forma justamente no espaço que o chanfro deixou vazio, e a base termina reta. É a saída preferida para peça de encaixe, porque não depende da calibração da máquina de quem vai imprimir — vale para quem publica modelo para download ou vende peça impressa. Quem não desenha a peça pode recorrer ao raft, a base descartável que a Polymaker sugere como última opção, já que ele absorve tanto o problema da altura do bico quanto o da mesa quente.
O que muda no Brasil: calor e peça de encaixe
Verão e câmara fechada. O calor ambiente não muda a temperatura da mesa, mas tira a margem de resfriamento da base. Em impressora fechada imprimindo PLA, a wiki da Bambu recomenda abrir a porta da frente ou a tampa de cima para dissipar calor — orientação que ela dá para PLA, PETG e TPU, e não para materiais de engenharia, que precisam da câmara quente. Se o pé de elefante só aparece nas tardes de verão, desça alguns graus na mesa antes de mexer em qualquer outra coisa.
Quem vende peça. Para quem imprime sob encomenda — caixa com tampa, suporte que encaixa em tubo, peça de reposição —, o pé de elefante é a diferença entre a peça que entra e a que volta. Uma compensação calibrada uma vez no perfil, ou o chanfro já no desenho, evita retrabalho em todas as impressões seguintes.
Perguntas frequentes
Dá para consertar a peça depois de impressa?
Dá, se a aba for pequena. O 3Dnatives sugere retirar o excesso no acabamento, com uma ferramenta de rebarbar; estilete e lixa fina fazem o mesmo serviço. O guia de lixar e pintar peça de PLA trata do acabamento. Em peça de encaixe, porém, é mais seguro corrigir o perfil e reimprimir.
A compensação de pé de elefante deixa o brim solto?
Na prévia, pode parecer que sim. A Prusa explica que o vão entre brim e peça é proposital e se fecha na impressão, quando o material esmagado se espalha. Se o brim realmente não grudar, o valor está alto demais. No OrcaSlicer, há uma opção para o brim seguir o contorno compensado.
Pé de elefante e warping têm a mesma causa?
Não, e as correções vão em sentidos opostos. O pé de elefante é a base alargada por excesso de esmagamento ou de calor, e pede bico um pouco mais alto ou mesa mais fria. O warping é a borda que levanta porque o plástico encolheu ao esfriar, e costuma pedir mais adesão e mais calor na mesa. O guia de warping trata do segundo caso.
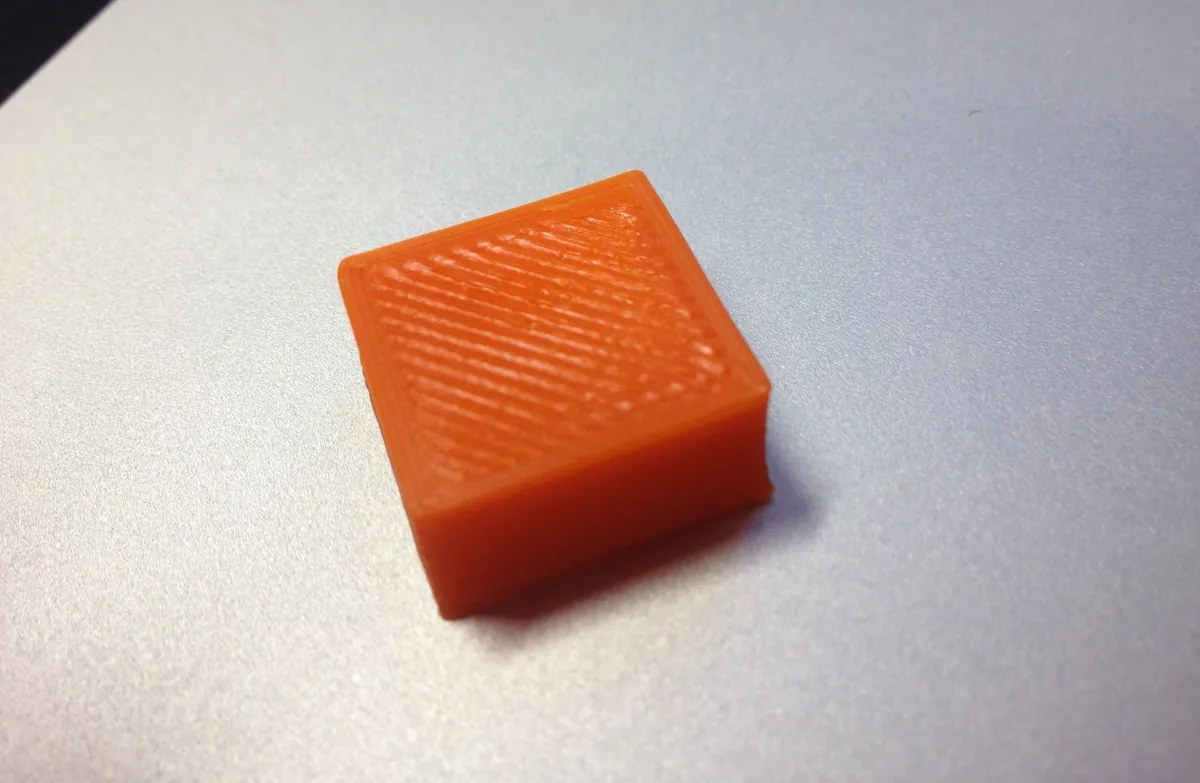
Nota de apuração: a definição do defeito, a localização e o valor de referência da compensação no PrusaSlicer e a observação sobre o brim são da base de conhecimento da Prusa (artigo “Elephant foot compensation”); o funcionamento por camadas e o exemplo de 0,25 mm do OrcaSlicer são da wiki oficial do OrcaSlicer (Quality settings > Precision); o nome, a aba e os valores padrão do Bambu Studio foram lidos no código-fonte e nos perfis oficiais publicados pela Bambu Lab no GitHub; o parâmetro do Cura e sua descrição, no código-fonte do Cura; os nomes em português vêm dos arquivos de tradução oficiais de cada programa. As causas (bico baixo e mesa acima da transição vítrea), o limite de 60 °C para a mesa no PLA, as 5 a 10 camadas e o raft são da wiki da Polymaker; o exemplo de 0,2 mm com bico a 0,1 mm, as 10 a 20 camadas afetadas e o método de medição são do guia de precisão dimensional da Simplify3D; o chanfro de 45° e a remoção da rebarba, do 3Dnatives (26/7/2023); a orientação de abrir a porta é da wiki da Bambu Lab. Tudo lido por esta redação em 23/10/2026; as citações foram traduzidas por nós. Não fizemos teste próprio de pé de elefante nem medimos peças. A foto, de John Abella, publicada no Wikimedia Commons sob licença CC BY 2.0, mostra um cubo de calibração, o tipo de peça de teste usado para medir a base; não afirmamos que ela tenha pé de elefante. Não há link comissionado nesta matéria.
Fontes
- https://help.prusa3d.com/article/elephant-foot-compensation_114487
- https://www.orcaslicer.com/wiki/print_settings/quality/quality_settings_precision
- https://github.com/bambulab/BambuStudio/blob/master/src/libslic3r/PrintConfig.cpp
- https://github.com/bambulab/BambuStudio/tree/master/resources/profiles/BBL/process
- https://wiki.polymaker.com/printing-tips/common-printing-issues/elephant-foot-smooshed-first-layer
- https://www.simplify3d.com/resources/print-quality-troubleshooting/dimensional-accuracy/
- https://github.com/Ultimaker/Cura/blob/main/resources/definitions/fdmprinter.def.json
- https://www.3dnatives.com/en/how-to-avoid-the-elephant-foot-effect-in-fdm-3d-printing-2607234/
Leia a seguir