Altura de camada na impressão 3D: qual usar — 0,20 mm é o padrão de quase todo fatiador, 0,12 mm serve para miniatura, 0,28 mm para rascunho, e a camada variável junta os dois na mesma peça
Altura de camada: 0,08, 0,12, 0,16, 0,20 ou 0,28 mm? Qual usar em cada peça, o limite pelo bico, o tempo de cada uma e como usar a camada variável no fatiador.
Com o bico de 0,4 mm que vem na impressora, a altura de camada certa para quase toda peça é 0,20 mm — é o perfil padrão da Bambu Lab para a A1, da Prusa para a MK4S e o “Standard” da Creality no Cura; desça para 0,12 ou 0,16 mm quando a peça tiver curva suave, rosto ou cúpula, e suba para 0,24 ou 0,28 mm em protótipo e peça de oficina, onde o degrau entre as camadas não incomoda. A escolha é uma troca simples entre tempo e acabamento, mas tem duas sutilezas que os perfis prontos escondem: a camada fina não melhora o detalhe no plano da mesa, e dá para usar alturas diferentes no mesmo objeto, deixando o fatiador afinar só onde a superfície pede.
Altura de camada de 0,08 a 0,28 mm: a tabela com bico 0,4
| Altura | Perfil da Bambu (A1, bico 0,4) | Equivalente na Prusa e no Cura | Tempo no exemplo da Bambu | Para que serve |
|---|---|---|---|---|
| 0,08 mm | Extra Fine / High Quality | Ultra Quality (Creality no Cura) | 1h19 | miniatura, busto, peça para foto |
| 0,12 mm | Fine / High Quality | Super Quality (Creality no Cura); 0,10 FAST DETAIL na MK4S | — | miniatura e peça com curva fina |
| 0,16 mm | Optimal / High Quality | 0,15 SPEED e STRUCTURAL na MK4S; Dynamic Quality, adaptativo, na Creality no Cura | — | meio-termo; boa base para a camada variável |
| 0,20 mm | Standard (padrão) / Strength | 0,20 SPEED (padrão na MK4S) e STRUCTURAL; Standard Quality (padrão na Creality no Cura) | 36 min | quase tudo |
| 0,24 mm | Draft | — | — | rascunho, teste de encaixe |
| 0,28 mm | Extra Draft | Low Quality (Creality no Cura); 0,28 DRAFT na MK4S com bico HF | 28 min | protótipo e peça grande em que o degrau não importa |
Os nomes dos perfis são os dos arquivos oficiais de cada fatiador: o repositório do Bambu Studio no GitHub, o pacote de perfis da Prusa Research para o PrusaSlicer e os perfis da Creality distribuídos com o Cura. O tempo é o do exemplo da wiki da Bambu Lab, que imprimiu o mesmo modelo, os fantasminhas “Glowing Ghosts”, em três alturas. Os perfis “High Quality” e “Strength” da Bambu mantêm a altura e mudam outra coisa: o primeiro, nas três alturas em que existe, baixa a velocidade da parede externa de 200 para 60 mm/s; o segundo sobe as paredes de duas para seis e o preenchimento de 15% para 25%.
Há um ajuste nos perfis que muda junto com a altura: quanto mais fina a camada, mais camadas sólidas o fatiador põe no topo da peça. Na A1, o perfil de 0,08 mm usa nove camadas de topo; o de 0,20 mm, cinco; o de 0,28 mm, quatro. A Prusa explica a razão — o que fecha o teto é a espessura, não o número de camadas — e dá a conta para quem mexe à mão: com camada de 0,3 mm, três camadas de topo; com 0,1 mm, nove.
O limite da altura de camada pelo diâmetro do bico
A camada não pode ser mais alta que uma fração do bico, e cada fabricante põe a régua num lugar:
- Bambu Lab: de 20% a 70% do diâmetro — de 0,08 a 0,28 mm no bico de 0,4. A wiki diz que essa é a faixa que o laboratório da marca testou e recomenda não mexer no limite configurado na impressora.
- Prusa: abaixo de 80% do diâmetro, o que dá cerca de 0,32 mm no bico de 0,4. O PrusaSlicer mostra erro se a camada passar do diâmetro do bico.
- OrcaSlicer: de 20% a 80%. Abaixo de 20%, a documentação avisa que o fluxo fica irregular e aparece um padrão de “escama de peixe”, principalmente em velocidade alta; acima de 80%, a adesão entre camadas piora.
- Cura: o próprio programa acende um alerta quando a camada passa de 0,8 vez o bico ou fica abaixo de 0,04 mm.
Quem quer camada mais alta que 0,28 ou 0,32 mm precisa de bico maior — a conta completa, diâmetro por diâmetro, está na nossa matéria sobre o tamanho do bico. E a primeira camada segue regra própria: nos perfis da Bambu, ela tem metade do diâmetro do bico (0,2 mm no bico de 0,4), e a Prusa usa 0,20 mm em todos os perfis, qualquer que seja a altura das camadas seguintes.
Tempo de impressão x detalhe: o que a camada fina melhora (e o que não melhora)
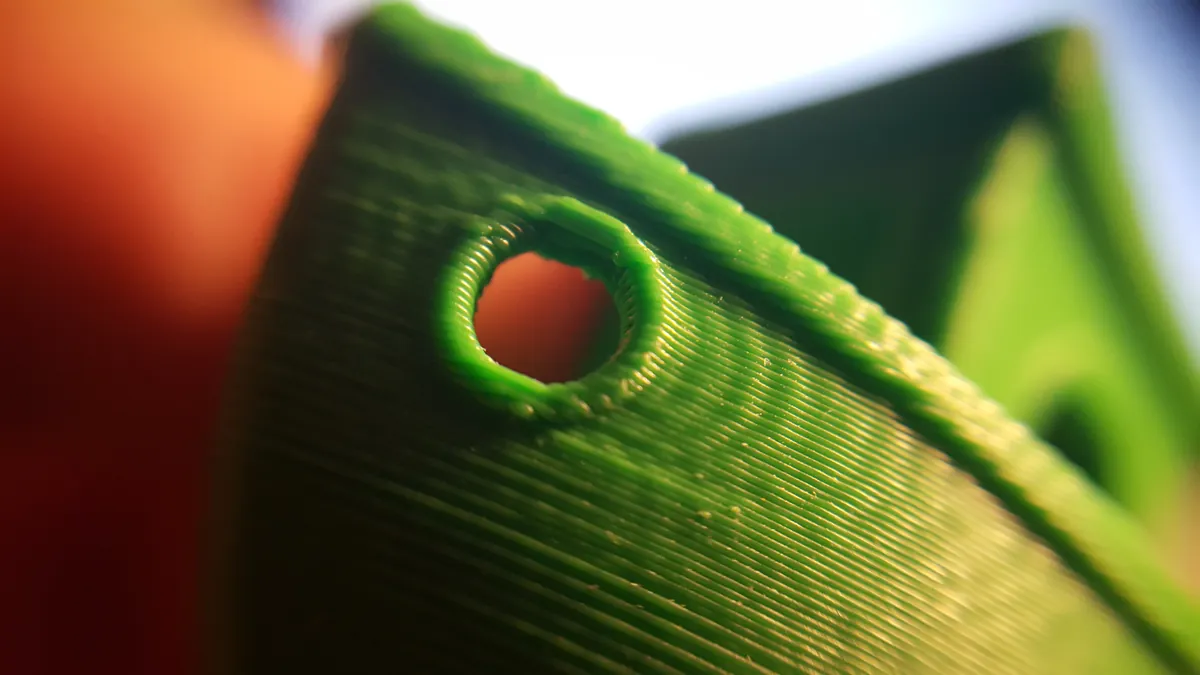
A camada mais fina reduz o degrau nas superfícies inclinadas e curvas — o topo de uma cúpula, o rosto de uma miniatura, a encosta de um relevo. Ela não melhora o detalhe no plano da mesa. A Prusa é explícita: um texto em relevo deitado na mesa sai igual em qualquer altura de camada, porque esse detalhe depende da largura da linha, ou seja, do bico. A documentação do OrcaSlicer acrescenta um benefício menos óbvio da camada fina: ela aguenta balanço mais íngreme sem suporte, porque cada camada avança menos sobre o vazio.
O tempo não cai na proporção da altura. No exemplo da Bambu, passar de 0,08 para 0,20 mm corta o tempo para menos da metade (de 1h19 para 36 minutos), mas ir de 0,20 para 0,28 mm economiza só 8 minutos. A wiki explica o motivo: camada mais alta significa mais plástico por segundo, e o bico precisa de tempo para derreter tudo, então os perfis grossos andam mais devagar. Nos arquivos da A1, a velocidade do preenchimento cai de 450 mm/s no perfil de 0,08 mm para 270 mm/s no de 0,20 mm e 200 mm/s no de 0,28 mm.
Na outra ponta, a Prusa desaconselha descer abaixo de 0,10 mm: a melhora em 0,07 ou 0,05 mm é “relativamente pequena”, e o tempo, “significativamente” maior. Na MK4S, ela só oferece perfis de 0,05 e 0,07 mm para o bico de 0,25 mm.
Em conta de luz, a diferença é irrelevante: com os 95 W médios que a Bambu mede na A1 imprimindo PLA, os 43 minutos que separam 0,08 de 0,20 mm no exemplo custam cerca de seis centavos, pela tarifa que usamos na conta de quanto custa imprimir em 3D. O que pesa é a máquina parada numa peça só — e, para quem vende, essa hora entra no preço.
Camada variável (adaptativa) no Bambu Studio, no OrcaSlicer, no PrusaSlicer e no Cura
A camada variável resolve a troca entre tempo e acabamento: o fatiador usa camada fina só onde a superfície é inclinada ou curva e camada grossa no resto. Os três fatiadores da mesma família funcionam quase igual.
Como ligar a camada variável no Bambu Studio e no OrcaSlicer
Selecione o objeto e abra a ferramenta de altura de camada variável na barra superior. Aparece uma barra vertical ao lado da peça: o botão Adaptativo calcula as alturas sozinho, e um controle entre “detalhe” e “velocidade” decide quanto da peça vai para a camada fina. Suavizar aplica um filtro gaussiano que deixa a transição gradual — o raio define o quanto — e Manter mínimo impede que a suavização engrosse as partes mais finas. Também dá para pintar à mão: no OrcaSlicer, clique esquerdo afina, clique direito engrossa. As alturas ficam sempre dentro do limite da impressora (de 0,08 a 0,28 mm no bico de 0,4, nas máquinas da Bambu).
A wiki da Bambu registra duas restrições. A camada variável não funciona com o suporte árvore orgânico. E, em impressão com várias cores e várias peças na mesa, a torre de limpeza só pode ser ligada se todas as peças tiverem o mesmo perfil de altura variável — a torre precisa subir junto com cada camada, e não existe uma camada de 0,02 mm para compensar a diferença.
Como usar a altura de camada variável no PrusaSlicer
A ferramenta fica na barra superior quando um objeto está selecionado, com os mesmos botões: Adaptativo (com o controle Qualidade/Velocidade), Suavizar, Manter mínimo e Redefinir. Clique esquerdo adiciona detalhe, clique direito remove, Shift com clique esquerdo volta à base e a roda do mouse muda o tamanho da área editada. A recomendação da Prusa é escolher, como base, um perfil com a altura em que estará a maior parte da peça — os perfis mudam mais coisa além da altura, como a largura da linha — e o de 0,15 mm, para o bico de 0,4, é o “meio-termo” que ela indica para a maioria dos casos.
Como ligar as camadas adaptativas no Cura
No modo personalizado, busque “adaptive layers” e marque Use Adaptive Layers. O Cura tem três ajustes: variação máxima em relação à altura base (0,1 mm por padrão), passo entre uma camada e a seguinte (0,01 mm) e o tamanho de topografia, que é a distância horizontal desejada entre a borda de duas camadas vizinhas (0,2 mm) — quanto menor, mais camadas finas. Os perfis da Creality no Cura trazem um pronto, o “Dynamic Quality”, com base de 0,16 mm e variação e passo de 0,04 mm. A UltiMaker relata o caso de um protótipo de garrafa em que a camada adaptativa cortou cerca de 10% do tempo em relação à altura fixa de 0,2 mm, com mais detalhe na rosca do gargalo.
“Números mágicos”: a altura de camada e o passo do motor do eixo Z
Na internet circula a regra de usar só alturas múltiplas de 0,04 mm. A lógica está na calculadora assinada por Josef Průša no blog da Prusa Research: o ideal é que o eixo Z suba sempre um número inteiro de passos completos do motor, porque, se o motor for desligado no meio de um micropasso, o eixo pula para o passo completo mais próximo e introduz erro — efeito que, segundo a mesma página, aparece em algum grau até com o motor ligado. Com os valores que a calculadora traz preenchidos — motor de 1,8°, que dá 200 passos por volta, e fuso que avança 8 mm por volta —, um passo completo vale 8 ÷ 200 = 0,04 mm.
Na prática, a regra importa menos do que parece. A própria calculadora diz que ela é mais útil em máquinas com fuso em polegadas e em alturas “incomuns” com fuso métrico. Os perfis da Bambu para a A1 e os da Creality no Cura já andam de 0,04 em 0,04 mm (0,08, 0,12, 0,16, 0,20, 0,24, 0,28); os da Prusa, não (0,07, 0,10, 0,15). Quem usa o perfil pronto do fatiador da sua máquina não precisa fazer conta. Quem digita uma altura à mão numa impressora de motor e fuso desconhecidos pode ficar nos múltiplos de 0,04 mm sem perder nada.
Perguntas frequentes sobre altura de camada
Camada mais fina deixa a peça mais forte?
Não é por aí que se ganha resistência. O perfil “Strength” da Bambu para a A1 mantém a camada em 0,20 mm e muda outra coisa: seis paredes no lugar de duas e 25% de preenchimento. A Prusa diz o mesmo com outras palavras — a resistência de uma peça é definida principalmente pelo número de perímetros, e não pela porcentagem de infill. Para peça que leva esforço, há ainda outro fator, que não depende da altura: a direção das camadas em relação à força, assunto do nosso guia de orientação da peça na mesa.
Se eu mudar a altura de camada, preciso mudar a primeira camada?
Não. Os perfis da Bambu e da Prusa mantêm a primeira camada em 0,2 mm qualquer que seja a altura das demais, justamente para preservar a aderência à mesa. Se você mexer nela, a Prusa avisa que provavelmente terá de recalibrar a primeira camada.
Por que a peça saiu um pouco mais baixa do que o desenho?
Porque a altura total raramente é múltipla exata da camada, e o fatiador arredonda. No exemplo da Bambu, um cubo de 2 mm fatiado com camada de 0,24 mm e primeira camada de 0,2 mm sai com 1,88 mm. Desde a versão 1.9, o Bambu Studio tem a opção de altura Z precisa, que ajusta as cinco últimas camadas para a peça terminar na medida certa; ela não atua em peças com menos de seis camadas nem quando o ajuste exigiria passar do limite de altura da impressora.
Nota de apuração: a definição, o exemplo de tempo por altura de camada, a faixa de 20% a 70% do bico, a regra da primeira camada, o arredondamento e a altura Z precisa são da página “Layer height” da wiki da Bambu Lab; o funcionamento e as restrições da camada variável, da página “Variable Layer Height” da mesma wiki; os nomes dos perfis, as velocidades, as paredes, o preenchimento e as camadas de topo da A1 foram lidos nos arquivos de perfil do repositório oficial do Bambu Studio no GitHub. O limite de 80%, a recomendação de não descer de 0,10 mm, a primeira camada de 0,20 mm e a conta de camadas de topo são do artigo “Layers and perimeters” da base de conhecimento da Prusa; a ferramenta de camada variável e a recomendação do perfil de 0,15 mm, do artigo “Variable layer height function”; os perfis da MK4S e o padrão de 0,20 mm SPEED, do pacote oficial de perfis da Prusa Research para o PrusaSlicer. A faixa de 20% a 80% e o efeito em balanços são da documentação do OrcaSlicer; os alertas, os ajustes de camada adaptativa e os perfis da Creality, dos arquivos de definição do Cura no GitHub; o caso da garrafa, do artigo da UltiMaker sobre camadas adaptativas; a lógica do passo completo, da calculadora de Josef Prusa no blog da Prusa Research. Tudo lido por esta redação em 23/10/2026. A potência da A1 e a tarifa são as da nossa matéria sobre o custo de imprimir. Não imprimimos peças de teste para esta matéria: tempos e números são das fabricantes. A foto é do projeto 3DBenchy.com, da Creative Tools, publicada no Wikimedia Commons sob licença CC BY 2.0. Não há link comissionado nesta matéria.
Fontes
- https://wiki.bambulab.com/en/software/bambu-studio/layer-height
- https://wiki.bambulab.com/en/software/bambu-studio/adaptive-layer-height
- https://github.com/bambulab/BambuStudio/tree/master/resources/profiles/BBL/process
- https://help.prusa3d.com/article/layers-and-perimeters_1748
- https://help.prusa3d.com/article/variable-layer-height-function_1750
- https://github.com/prusa3d/PrusaSlicer-settings-prusa-fff
- https://www.orcaslicer.com/wiki/print_settings/quality/quality_settings_layer_height.html
- https://www.orcaslicer.com/wiki/print_prepare/prepare_variable_layer_height.html
- https://github.com/Ultimaker/Cura/blob/main/resources/definitions/fdmprinter.def.json
- https://github.com/Ultimaker/Cura/tree/main/resources/quality/creality/base
- https://ultimaker.com/learn/print-detailed-objects-faster-using-adaptive-layers-in-ultimaker-cura/
- https://blog.prusa3d.com/calculator_3416/
Leia a seguir