Como imprimir nylon (PA) sem empenar nem absorver umidade — secagem obrigatória, mesa com cola, câmara fechada e bico endurecido para a versão com fibra, segundo Bambu, Prusa e Polymaker
Como imprimir nylon: PA6, PA12 e PA-CF com bico e mesa das fichas de fabricante, secagem obrigatória, cola, câmara fechada, bico endurecido e preço no Brasil.
Para imprimir nylon sem empenar nem absorver umidade, o rolo precisa sair seco da estufa direto para a impressora, a mesa precisa de cola ou de chapa própria, a peça precisa de câmara fechada — e, se o nylon tiver fibra de carbono, o bico tem de ser de aço endurecido. O nylon, ou poliamida (PA), é o material de engrenagem, dobradiça e peça que leva carga, e a base de conhecimento da Prusa não suaviza: é “muito difícil de imprimir” e recomendado só para usuários experientes. O principal motivo é a água — mal guardado, avisa a Prusa, o nylon pode absorver o equivalente a até 10% do próprio peso.
Os tipos de filamento de nylon: PA6, PA12, PA11 e os com fibra
“Nylon” é um nome de família. Na prateleira, as diferenças que importam são três:
- PA6 (e os copolímeros 6/6,6, como o PolyMide CoPA da Polymaker): a base mais frequente nas prateleiras brasileiras que consultamos. A Bambu Lab diz que o seu PA6-CF ganha rigidez e resistência “em ambiente seco” e o indica para peças “usadas em ambiente seco”.
- PA12: absorve menos água. A Bambu apresenta o PAHT-CF, feito de PA12 com fibra de carbono, como de “baixa absorção de água” e bom desempenho “em condições úmidas”.
- PA11: a Prusa, que fabrica o Prusament PA11 com fibra de carbono, anuncia absorção de umidade “muito lenta” em comparação com outros tipos de PA.
A sigla depois do hífen indica a carga: CF é fibra de carbono, GF é fibra de vidro. A fibra deixa a peça mais rígida e, segundo a Prusa, faz o nylon empenar “muito menos” do que a versão pura. O custo é a abrasão: fibra come bico de latão.
Temperatura para imprimir nylon, segundo as fichas das fabricantes
| Filamento | Base | Bico | Mesa | Secagem em estufa | Bico endurecido |
|---|---|---|---|---|---|
| Poliamidas em geral (guia da Prusa) | PA | 285 °C | 110 °C | ao menos 4 h, abaixo de 90 °C | exigido nas versões com fibra |
| Prusament PA11 Carbon Fiber | PA11 + carbono | 285 ± 10 °C | 110 ± 10 °C | 90 °C por 4 a 6 h | obrigatório |
| Bambu Lab PA6-CF | PA6 + carbono | 260–300 °C | 100–120 °C (PEI) | 80 °C por 8 a 12 h | obrigatório |
| Bambu Lab PAHT-CF | PA12 + carbono | 260–300 °C | 100–120 °C (PEI) | 80 °C por 8 a 12 h | obrigatório |
| Polymaker PolyMide CoPA | PA6/6,6 | 250–270 °C | 25–50 °C | 80 °C por 8 h | não consta na ficha |
| 3D Fila Nylon PA (nacional) | PA | 260–300 °C | 90–120 °C | 70–100 °C (tempo não informado) | não consta na ficha |
Os valores são os publicados por cada fabricante em sua ficha ou página de produto, lidos em 18 de outubro de 2026. Todos pedem bico de 250 °C para cima: confira na ficha da sua impressora se o hotend chega lá antes de comprar o rolo.
Mesa: as duas escolas para o nylon não descolar
A tabela mostra uma divergência que confunde quem pesquisa: Prusa e Bambu mandam a mesa para a casa dos 100 °C, e a Polymaker manda abaixo de 50 °C. Não é erro de digitação.
A escola da mesa quente (Prusa, Bambu, 3D Fila) segura a peça pelo calor e pela cola. A Prusa recomenda a chapa PA Nylon, feita para poliamida, molhada só com água limpa; em placa de PEI texturizado ou acetinada, exige cola em bastão como camada de separação. A wiki da Bambu indica cola em bastão para PA6-CF e PAHT-CF, com mesa entre 90 e 110 °C quando há cola.
A escola da mesa fria é a da Polymaker. A fabricante diz que os seus nylons têm uma tecnologia própria, batizada de Warp-Free, que funciona com a mesa e o ar em volta da peça abaixo de 50 °C — o CoPA, segundo o FAQ do produto, imprime numa mesa de 30 a 40 °C, mesmo sem câmara fechada. A resistência total vem depois, com o recozimento.
A regra prática: siga a ficha de quem fabricou o rolo que está na sua mão. Misturar as duas escolas — rolo de Polymaker na mesa a 110 °C, ou rolo de PA6 genérico na mesa fria — é receita de peça descolada.
Como secar nylon antes de imprimir
Para nylon, secar não é recomendação: é condição. A tabela de secagem da Bambu, atualizada em 31 de julho de 2026, marca o PA6-CF e o PAHT-CF como de secagem obrigatória antes do uso e de dessecante obrigatório durante a impressão. Os parâmetros:
| Método | PA6-CF, PAHT-CF e similares (Bambu) |
|---|---|
| Estufa com circulação de ar | 75–85 °C, 8 a 12 h |
| Mesa da impressora, com o rolo coberto | 90–100 °C, 12 h — só em máquina fechada |
| AMS 2 Pro | não compatível (seca até 65 °C) |
| AMS HT | 85 °C, 12 h |
Dois avisos da Bambu pesam aqui. As máquinas abertas da marca — A1, A1 mini, A2L e P1P — não podem secar filamento na mesa, porque sem câmara o calor escapa. E carretel de outra marca pode não aguentar a temperatura e deformar. A Prusa dá números parecidos: 90 °C por 6 horas para o PA11 com fibra, na tabela de secagem da base de conhecimento.
No Brasil, isso vale em dobro. O rolo de nylon que passou uma tarde na bancada de uma cidade úmida já chega ao bico com água — e o sintoma é o mesmo do guia sobre filamento úmido: estalo, bolha, superfície áspera, camada fraca. Imprima direto da secadora ou de uma caixa vedada com dessecante, nunca do suporte aberto.
Câmara fechada: o que segura o nylon puro sem empenar
O defeito clássico do nylon puro, depois da umidade, é o empenamento — a mesma física do guia sobre warping, mais forte. A Prusa resume: “temperatura ambiente alta” ajuda muito, e a forma mais simples de tê-la é a câmara fechada.
A wiki da Bambu é taxativa para as versões com fibra: impressora aberta é “não recomendada” para PA-CF, PA6-CF e PAHT-CF; a recomendada é a fechada (séries H2, X1, P1S, P2S, X2D). A Prusa é mais flexível com o seu PA11 com fibra: diz que dá para imprimir peças grandes sem câmara, mas recomenda a impressora fechada mesmo assim, para conter cheiro e partículas.
E essa é a segunda razão para fechar. O guia de poliamidas da Prusa avisa que o nylon solta odor forte e partículas ultrafinas “potencialmente perigosas”, e que imprimir em sala bem ventilada ou dentro de uma câmara “é obrigatório”.
Bico endurecido para nylon com fibra de carbono
Fibra de carbono e de vidro são abrasivas. A Prusa diz que o PA11 com fibra exige bico endurecido, e a Bambu vai além: com filamento de fibra, não use bico de latão nem de aço inoxidável, só aço endurecido, e não use bico de 0,2 mm, porque o risco de entupir é “extremamente alto”.
O detalhe pega o dono de A1 no Brasil: o hotend de aço inoxidável vendido como reposição para a máquina não serve para nylon com fibra, pela própria regra da fabricante. Para nylon puro, sem carga, nenhuma das fichas consultadas exige bico endurecido — mas todas pedem bico de 250 °C para cima, mesa adequada e, na maioria, câmara.
Recozimento: o passo que muda a peça depois de impressa
Segundo a Polymaker, a peça de CoPA sai da impressora sem a cristalização completa e só atinge as propriedades mecânicas e térmicas totais depois do recozimento (annealing), feito no forno. A Bambu indica para o PA6-CF e o PAHT-CF de 90 a 130 °C, por 6 a 12 horas. Os ciclos variam de fabricante para fabricante: siga o da ficha do rolo.
Quanto custa filamento de nylon no Brasil
| Filamento | Loja | Peso | Preço no Pix | Situação em 18/10 |
|---|---|---|---|---|
| 3D Fila Nylon PA | 3D Fila | 1 kg | R$ 199,90 | em estoque |
| 3D Fila PA-CF | 3D Fila | 1 kg | R$ 239,90 | em estoque |
| Dynalabs Nylon6 | ARTBOX3D | 1 kg | R$ 252,00 | esgotado |
| Bambu Lab PA6-GF | ARTBOX3D | 1 kg | R$ 369,00 | à venda |
| Sunlu PA6-GF | ARTBOX3D | 1 kg | R$ 405,00 | à venda |
| Sunlu PA6-CF | ARTBOX3D | 1 kg | R$ 549,00 | à venda |
| Bambu Lab PA6-CF | ARTBOX3D | 500 g | R$ 314,00 | esgotado |
| Polymaker Fiberon PA6-CF20 | ARTBOX3D | 500 g | R$ 585,00 | à venda |
| Bambu Lab PAHT-CF | ARTBOX3D | 1 kg | R$ 827,01 | à venda |
| Polymaker Fiberon PA12-CF10 | ARTBOX3D | 500 g | R$ 1.170,00 | à venda |
Preços à vista no Pix, lidos nos sites das lojas em 18 de outubro de 2026; no cartão, são mais altos. A conta mostra o salto: o nylon nacional mais barato custa cerca do dobro de um rolo de PLA nacional, que na nossa tabela de preços fica entre R$ 90 e R$ 98 — e o PA12 com fibra da Polymaker, a R$ 1.170 o meio quilo, sai por mais de vinte vezes isso por quilo.
Perguntas frequentes
Dá para imprimir nylon numa impressora aberta?
Nylon puro, com mesa quente, cola e sem corrente de ar, às vezes dá, mas empena com facilidade. Para as versões com fibra, a Bambu diz que impressora aberta é “não recomendada”. A exceção declarada é a dos nylons da Polymaker, feitos para mesa e ambiente abaixo de 50 °C.
Preciso secar um rolo de nylon novo, recém-aberto?
A Bambu marca a secagem como obrigatória antes do uso para os seus nylons com fibra, e a Prusa manda secar antes de imprimir. Rolo lacrado com dessecante chega em melhor estado, mas, no clima brasileiro, secar antes da primeira impressão evita perder horas de máquina.
Nylon com fibra de carbono é mais forte que nylon puro?
É mais rígido, segundo as fabricantes, e empena menos, segundo a Prusa. O preço é o desgaste do bico, que passa a ter de ser de aço endurecido, e o do rolo: na ARTBOX3D, o PA6-GF da Bambu sai por R$ 369 o quilo no Pix, e o PAHT-CF, por R$ 827,01.
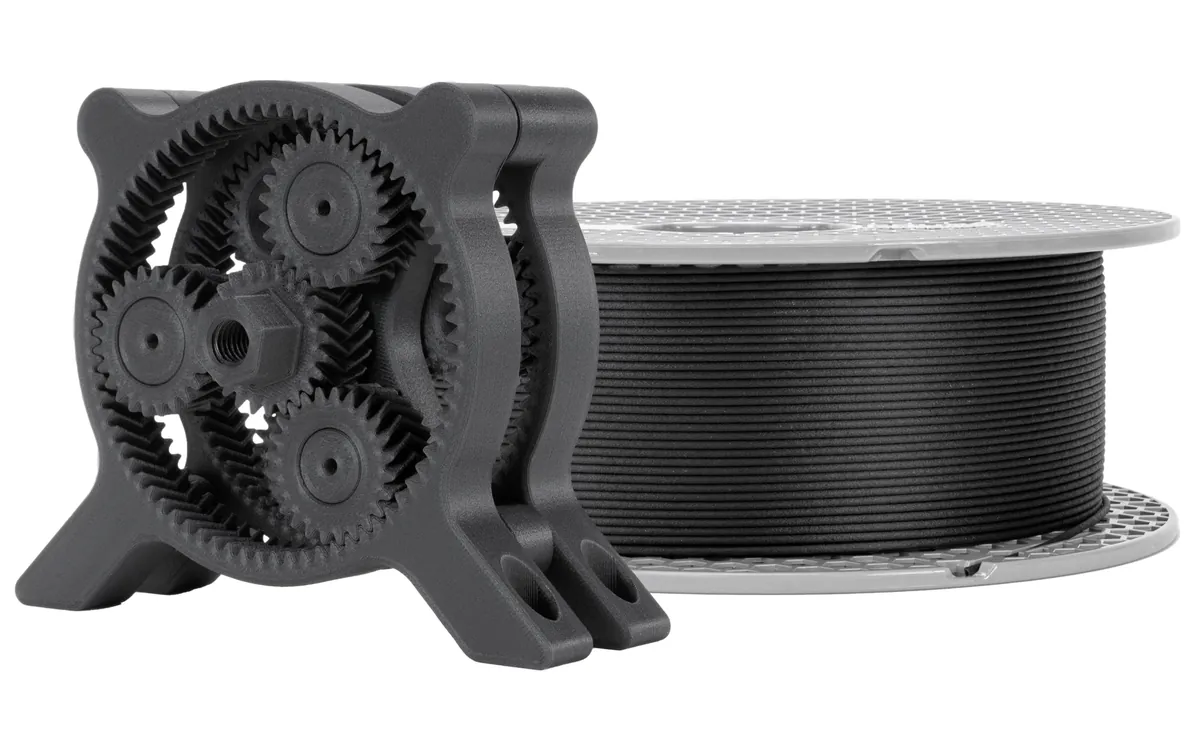
Nota de apuração: temperaturas, chapas, cola, secagem e avisos sobre umidade, empenamento e partículas vêm do guia de poliamidas e da tabela de secagem da base de conhecimento da Prusa e das páginas do Prusament PA11 Carbon Fiber na loja da Prusa e no site Prusament; os parâmetros do PA6-CF e do PAHT-CF vêm das páginas de cada filamento no site da Bambu Lab e da wiki da marca (guia de filamentos e recomendações de secagem, esta com edição de 31/7/2026); os do PolyMide CoPA, da página do produto e do FAQ na loja da Polymaker; os do nylon nacional, da ficha da 3D Fila — tudo lido por esta redação em 18/10/2026. Os preços foram lidos na mesma data nos sites da ARTBOX3D, revenda oficial da Bambu Lab no Brasil, e da 3D Fila, e podem mudar sem aviso; o preço do PLA é da nossa tabela de preços de outubro. As descrições de absorção de água e resistência são afirmações das fabricantes, não teste nosso: não imprimimos nem medimos nenhum destes materiais para esta matéria. A foto é de divulgação da Prusa Research, da página do Prusament PA11 Carbon Fiber. Não há link comissionado nesta matéria.
Fontes
- https://help.prusa3d.com/article/polyamide-nylon_167188
- https://help.prusa3d.com/article/drying-filament_332086
- https://www.prusa3d.com/product/prusament-pa11-carbon-fiber-filament/
- https://prusament.com/materials/prusament-pa11-nylon-carbon-fiber/
- https://bambulab.com/en/filament/pa6-cf
- https://bambulab.com/en/filament/paht-cf
- https://wiki.bambulab.com/en/filament-acc/filament/dry-filament
- https://wiki.bambulab.com/en/general/filament-guide-material-table
- https://shop.polymaker.com/products/polymide-copa
- https://www.artbox3d.com.br/search/?q=nylon
- https://3dfila.com.br/produto/filamento-nylon-preto-175mm/
- https://3dfila.com.br/produto/filamento-pa-fibra-de-carbono/
Leia a seguir